
突破材料极限:先进结构陶瓷十大核心生产工艺闭环详解
工业陶瓷的制造绝非简单的“烧砖捏泥”,而是一门融合了材料学、热力学与超精密机械加工的综合性尖端制造艺术。为了满足研发工程师与采购经理对产品图纸尺寸、形位公差及物理性能的严苛要求,我们建立了科学、严谨的十大工艺生产闭环。
一、 陶瓷成型工艺(Forming):从粉末到生坯的精准塑形
先进陶瓷成型是将经过特殊调配与造粒的高纯陶瓷粉末,通过物理或化学方式压制成具备一定形状与强度的生坯(素坯)。我们根据零部件的结构特征与量产需求,匹配最优成型方案:
干压成型(Dry Pressing):生产节拍快,适用于结构简单、扁平对称的片状或垫片类零件大批量生产。
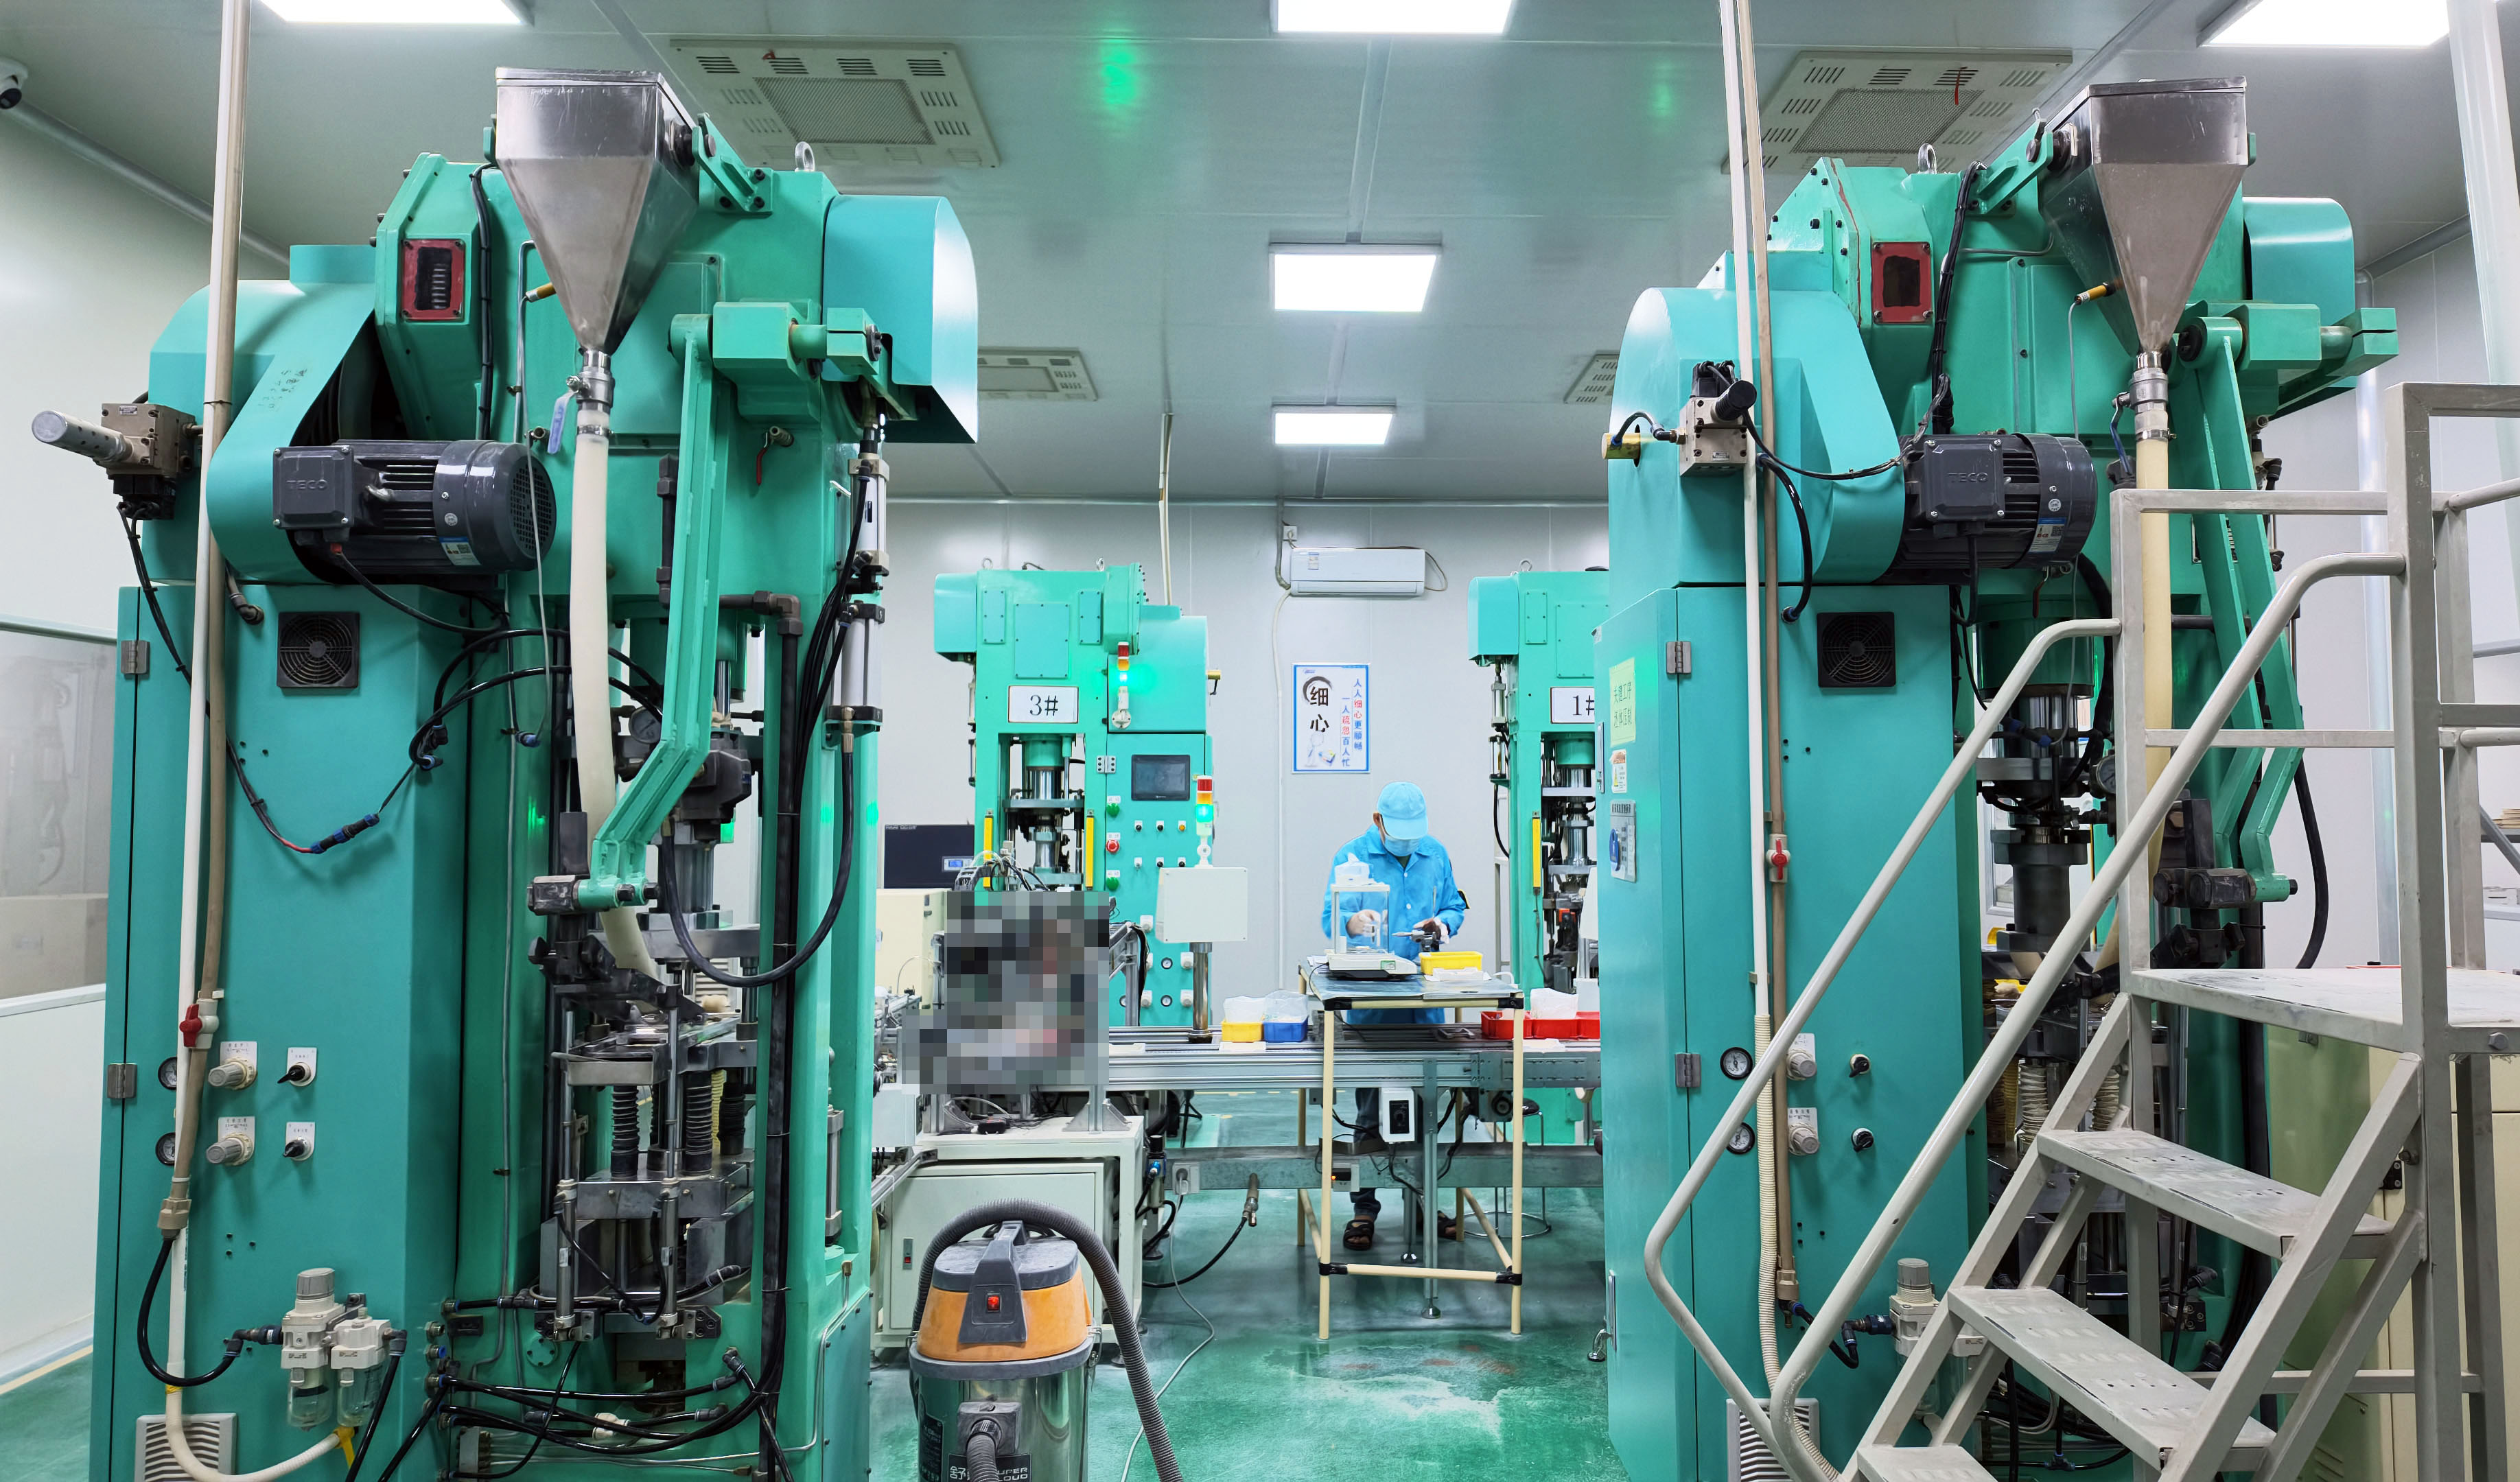
冷等静压(CIP):将粉末装入软包模具置于150~300 MPa的高压液体中均匀受压。生坯密度极其均匀,是加工大尺寸基板、棒材、管材及厚壁复杂构件的理想选择。
陶瓷注射成型(CIM):类似塑料注塑,专攻大批量、高精度、高复杂度的小型三维异形件。
【厂家品控核心】 严格管控生坯密度的一致性,从源头切断生坯分层、裂纹或局部密度不均的隐患,确保后续烧结良率。
二、 素坯精密加工(Green Machining):大幅降低加工成本的秘诀
生坯在烧结前仅靠粘结剂维持形态,硬度类似粉笔,极易切削。
工艺价值:先进陶瓷烧结后莫氏硬度极高(通常达8.5~9以上),若全靠硬态磨削,金刚石刀具损耗与机加成本将呈指数级上升。我们在素坯阶段利用CNC或专用车床预先切削出主要轮廓、倒角与大孔系,可为客户大幅缩短交期与降低制造成本。
【厂家品控核心】 精准的收缩率预判。我们依托丰富的材料数据库,严格根据15%~25%的材料收缩率进行精确放量设计;同时采用专用轻柔装夹工装,严防生坯崩损。
三、 脱脂与排胶(Debinding / Burnout):杜绝微观缺陷
针对注射成型或含增塑剂较多的坯体,必须在最终高温烧结前安全排除有机添加剂。
工艺过程:在200℃~600℃的中低温区缓慢升温,利用热解或挥发将石蜡、高分子粘结剂析出。
【厂家品控核心】 严密控制升温曲线与排气气氛。排胶过快会导致气体积聚造成开裂起泡;排胶不充分则会导致烧结后内部积碳发黑。我们采用进口脱脂炉,确保排胶过程平稳彻底。
四、 高温烧结(High-Temperature Sintering):陶瓷致密化的“涅槃重生”
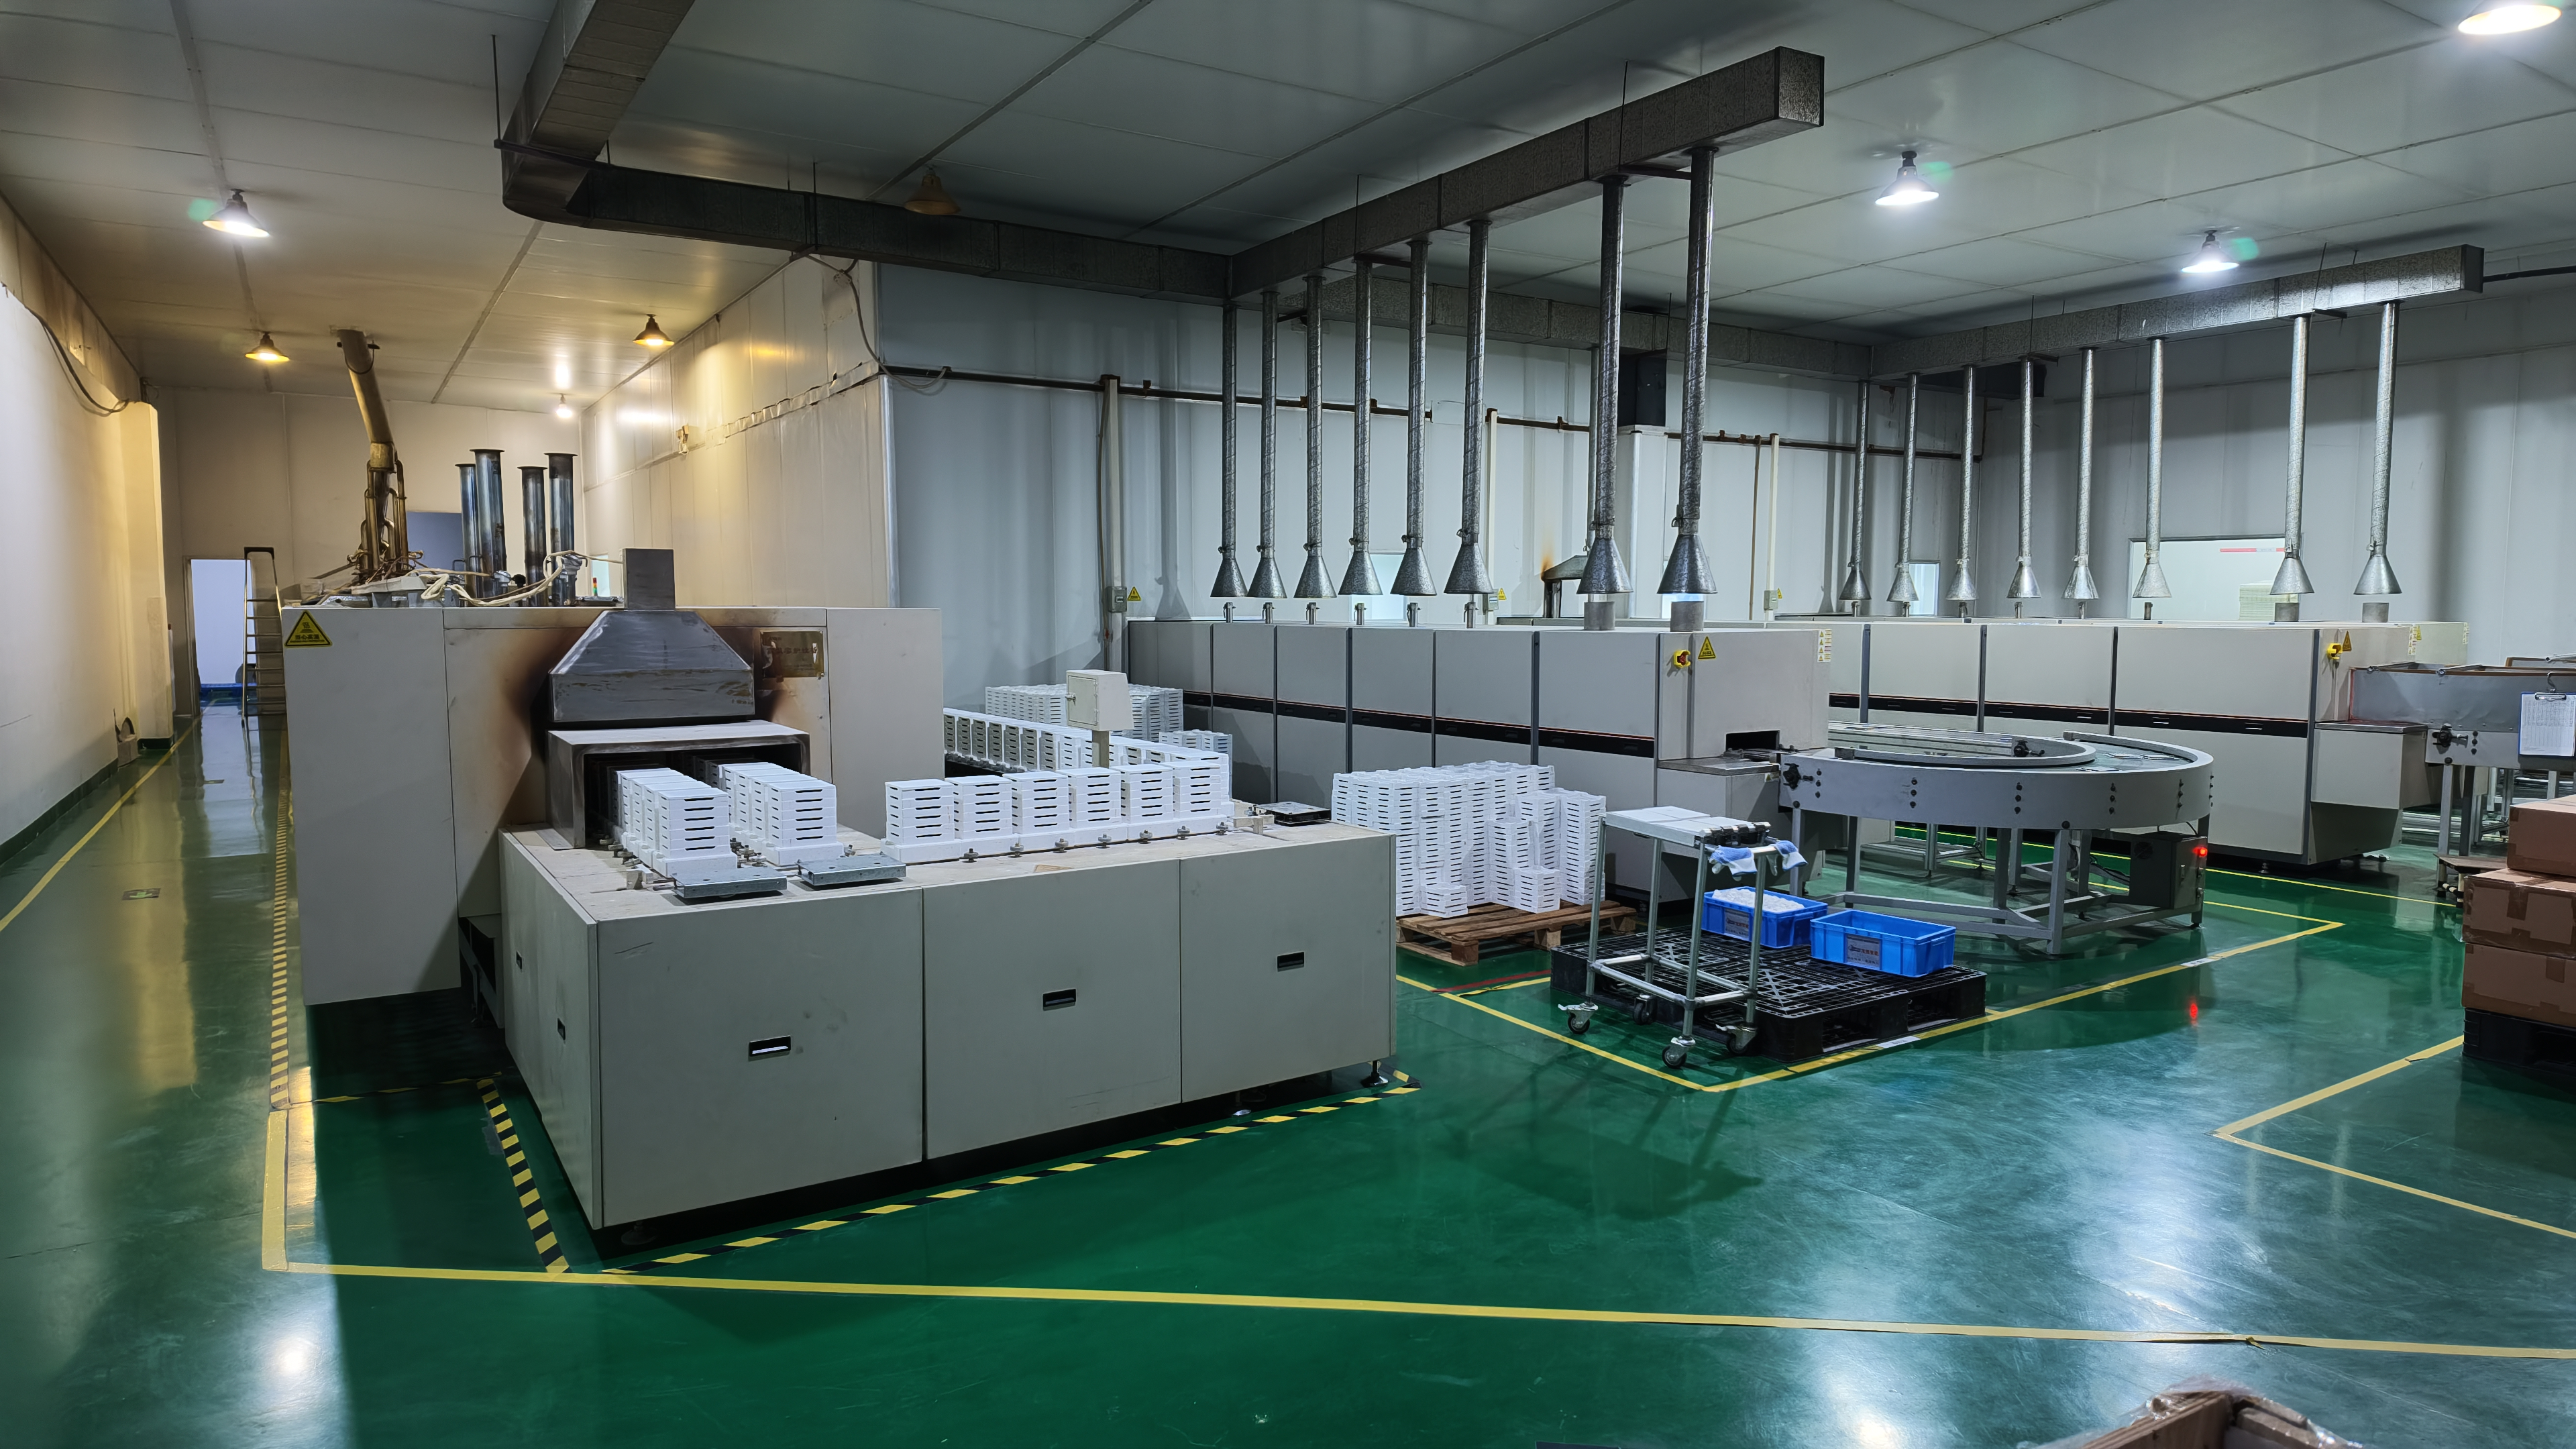
这是决定陶瓷最终物理性能的核心工序。粉末在熔点以下的适宜高温中相互附着熔合,晶界迁移,气孔消除,致密度与强度激增。
氧化物陶瓷(如氧化铝、氧化锆):在氧化气氛炉(隧道窑、梭式窑)中于1500℃~1750℃烧结。
非氧化物陶瓷(如氮化硅、碳化硅、氮化铝):在真空或氮气保护气氛的高温炉或热压炉(HP/HIP)中于1700℃~2100℃烧结。
【厂家品控核心】 精确控制晶粒生长速率与烧结温度场,确保相对密度 ≥99%,并将收缩形变控制在极小范围内,保障晶体结构致密无晶界缺陷。
五、 粗磨加工(Rough Grinding):建立高精度加工基准
烧结完成后,工件硬度与脆性急剧增加,普通的钨钢刀具已无法切削。
工艺过程:使用80#~120#粗粒度金刚石砂轮,对平面、外圆或内孔进行大余量修正磨削,快速去除烧结产生的表面氧化皮与微翘曲形变,建立精准的加工基准面。
【厂家品控核心】 提供全方位、大流量的切削液润滑与冷却,防止局部磨削热集中引发微裂纹。
六、 精密与超精加工(Precision CNC Machining):微米级公差的攻坚战
针对有严苛形位公差与尺寸要求的配合面进行精密级精修,这是考验加工厂硬实力的关键环节。
加工手段:依托高刚性陶瓷专用CNC机床配合微粒金刚石刀具,结合高精度内外圆磨床及陶瓷专用激光打孔设备进行精密切削。
工艺能力:可实现孔径、外径尺寸公差控制在 ±0.005mm 以内,位置度与垂直度精准受控。
【厂家品控核心】 动态平衡刀具转速与进给速度,严格避免加工边缘产生微崩刃(Chipping),保证装配尺寸完美贴合。
七、 表面研磨与镜面抛光(Lapping & Polishing):打造极致光洁度
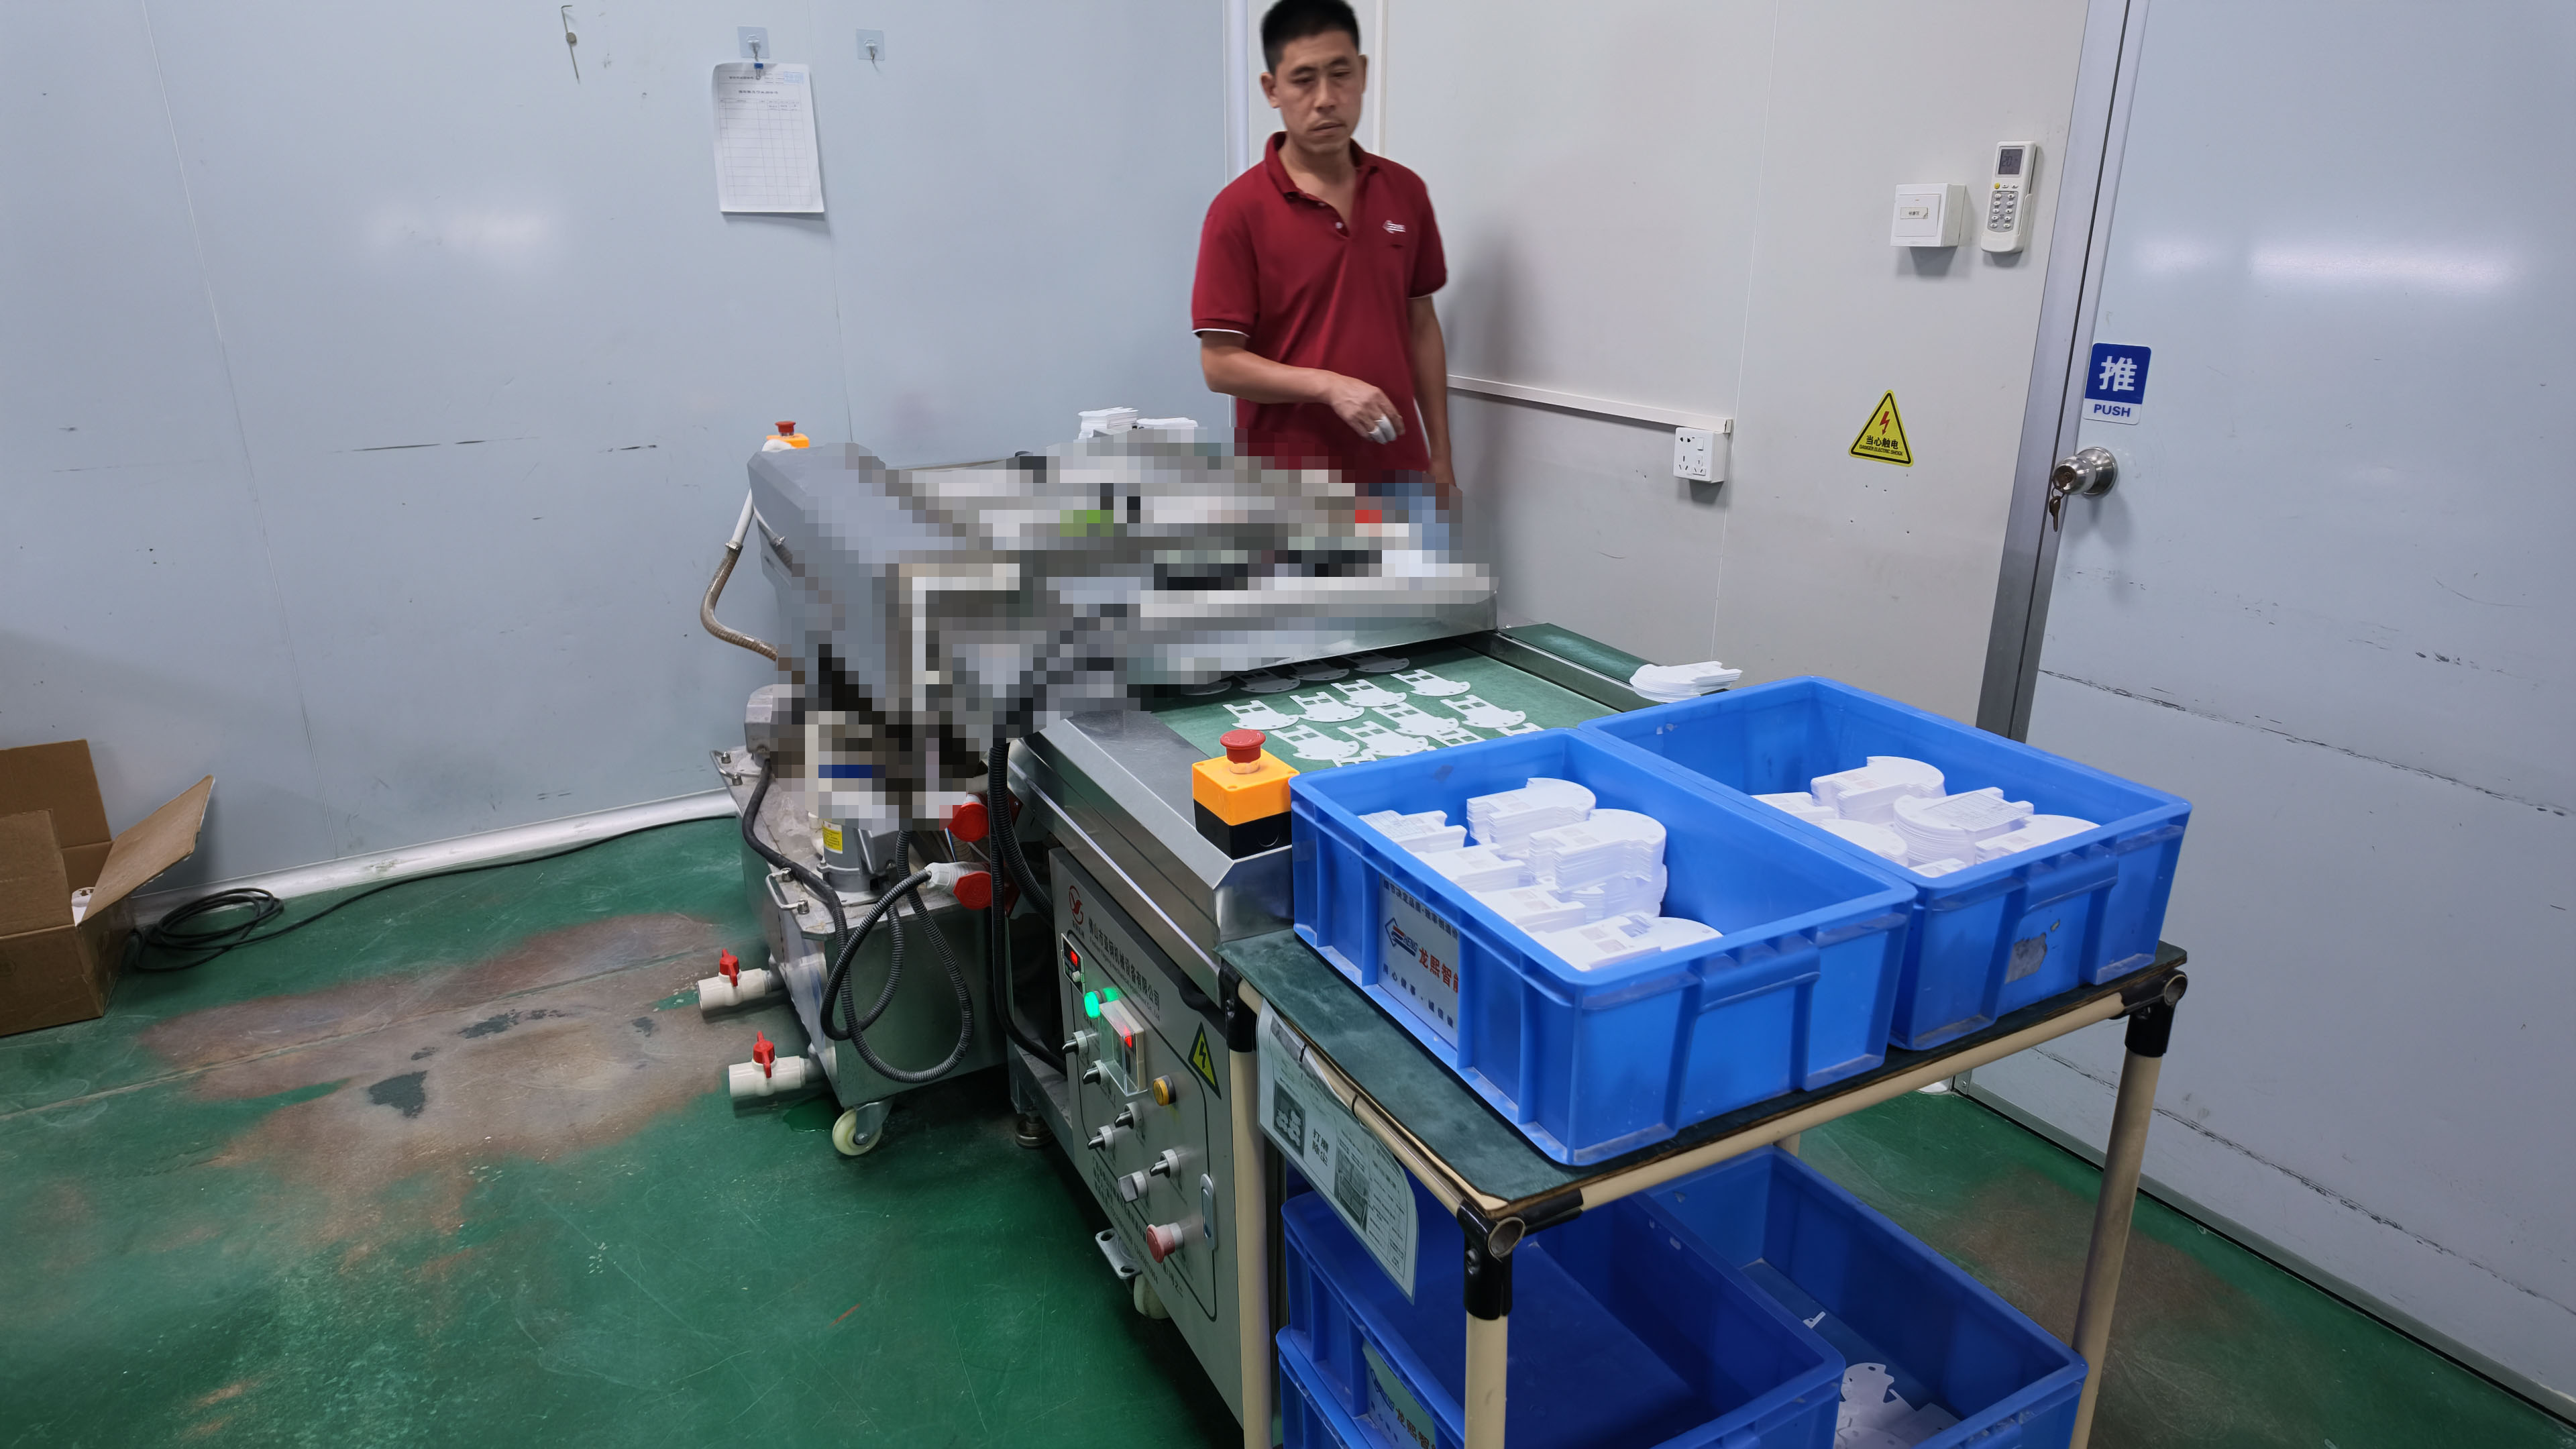
半导体吸盘、动静密封环、陶瓷基板等核心部件对表面粗糙度与平面度有极高要求。
工艺过程:采用微米至亚微米级金刚石研磨液配合铸铁盘或抛光垫,进行双面或单面研磨抛光。
工艺能力:表面粗糙度可逐步降低至 Ra 0.05μm 甚至 Ra 0.005μm(镜面效果),平面度达到微米/亚微米级平整(1~2个光带)。
【厂家品控核心】 严格管控研磨粉的洁净度与颗粒均匀度,杜绝任何划痕与麻点。
八、 结构倒角与去毛刺(Deburring & Chamfering):提升抗机械冲击能力
陶瓷是典型脆性材料,锐角与微裂纹极易在后期装配或设备运行时产生应力集中而导致崩缺。
工艺过程:通过精细金刚石修边轮、超声波或专用研磨刷,对所有内外边缘及孔口进行R角修圆或标准C倒角(如C0.1~C0.3)。
【厂家品控核心】 彻底消除加工刀痕带来的微观缺口,显著提高构件的抗疲劳强度与抗机械冲击安全性。
九、 尺寸与性能全检(Quality Inspection):坚守“零次品”出厂底线
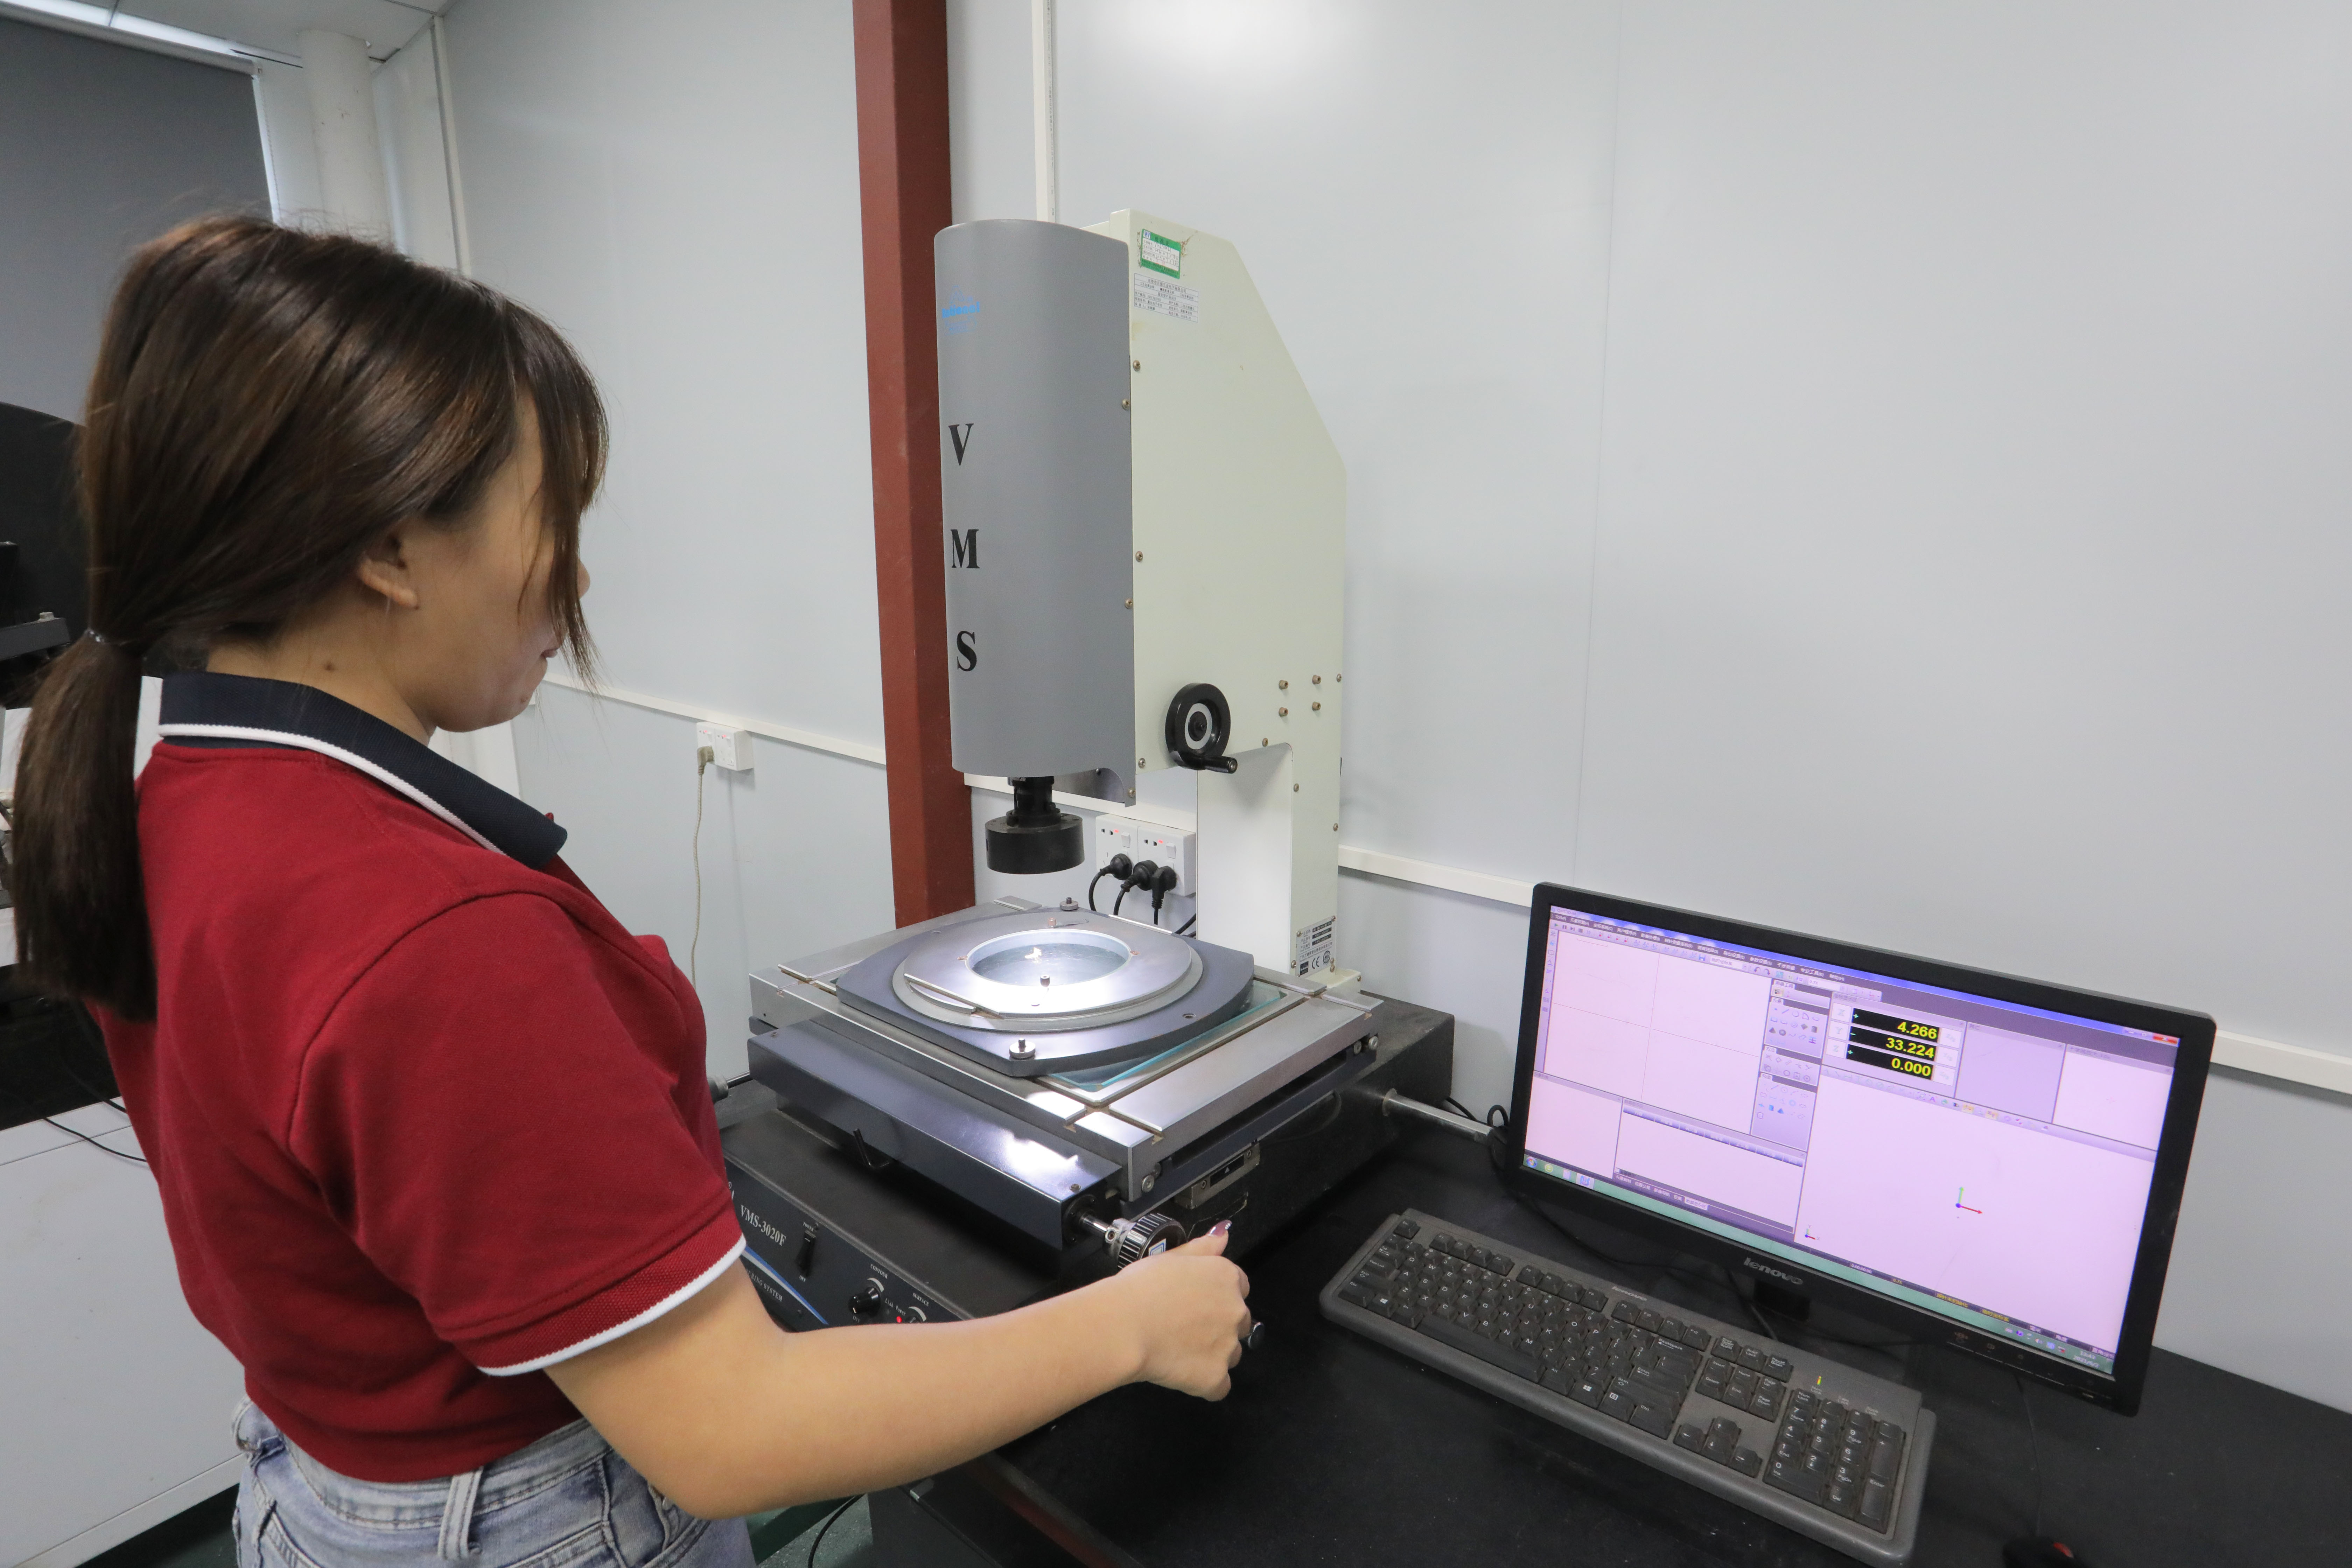
应用于严苛工况的陶瓷构件,容不得一丝一毫的误差。我们坚持成品交付前执行多维度精密检测:
几何公差复验:使用三坐标测量仪(CMM)、2.5D影像测量仪检测尺寸、同轴度与平面度。
无损探伤:高倍光学显微镜排查边缘微崩;关键受力构件采用荧光探伤或X射线排查内部隐蔽裂纹。
物理性能抽检:测试密度(排水法)、电绝缘耐压、热导率等,确保材料符合研发技术指标。
十、 精密超声清洗与洁净包装(Cleaning & Packaging):最后一公里的用心
成品离开工厂前的最后一步,决定了客户开箱时的装机洁净度与防损率。
深度清洗:经过多道除油剂与去离子水超声波清洗槽,彻底去除机加工残留微粒与指纹油脂,无尘热风烘干。
防护包装:针对陶瓷高硬高脆特性,采用定制珍珠棉(EPE)独立开孔分格定位,气泡膜紧密包裹并抽真空密封。外层采用高强度瓦楞纸箱或出口级木箱,确保物流颠簸过程零磕碰、零崩角。
寻找靠谱的先进结构陶瓷加工厂? 无论是前期研发打样(支持小批量),还是后期规模化量产,我们都能凭借完善的十大工艺闭环与强大的CNC机加工能力为您保驾护航。欢迎采购经理与研发工程师致电或发送图纸(CAD/3D),我们将在24小时内为您提供专业的工程评估与出厂价报价!