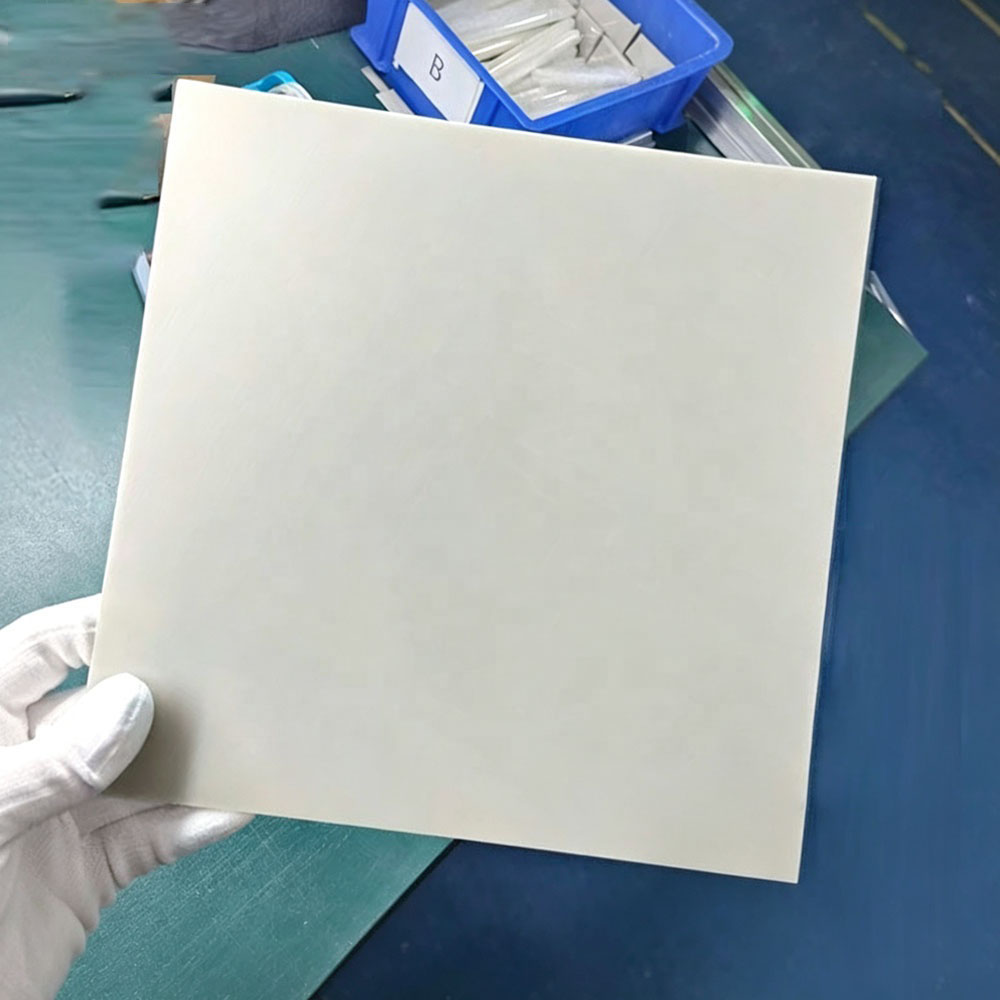
氮化铝陶瓷光模块配件
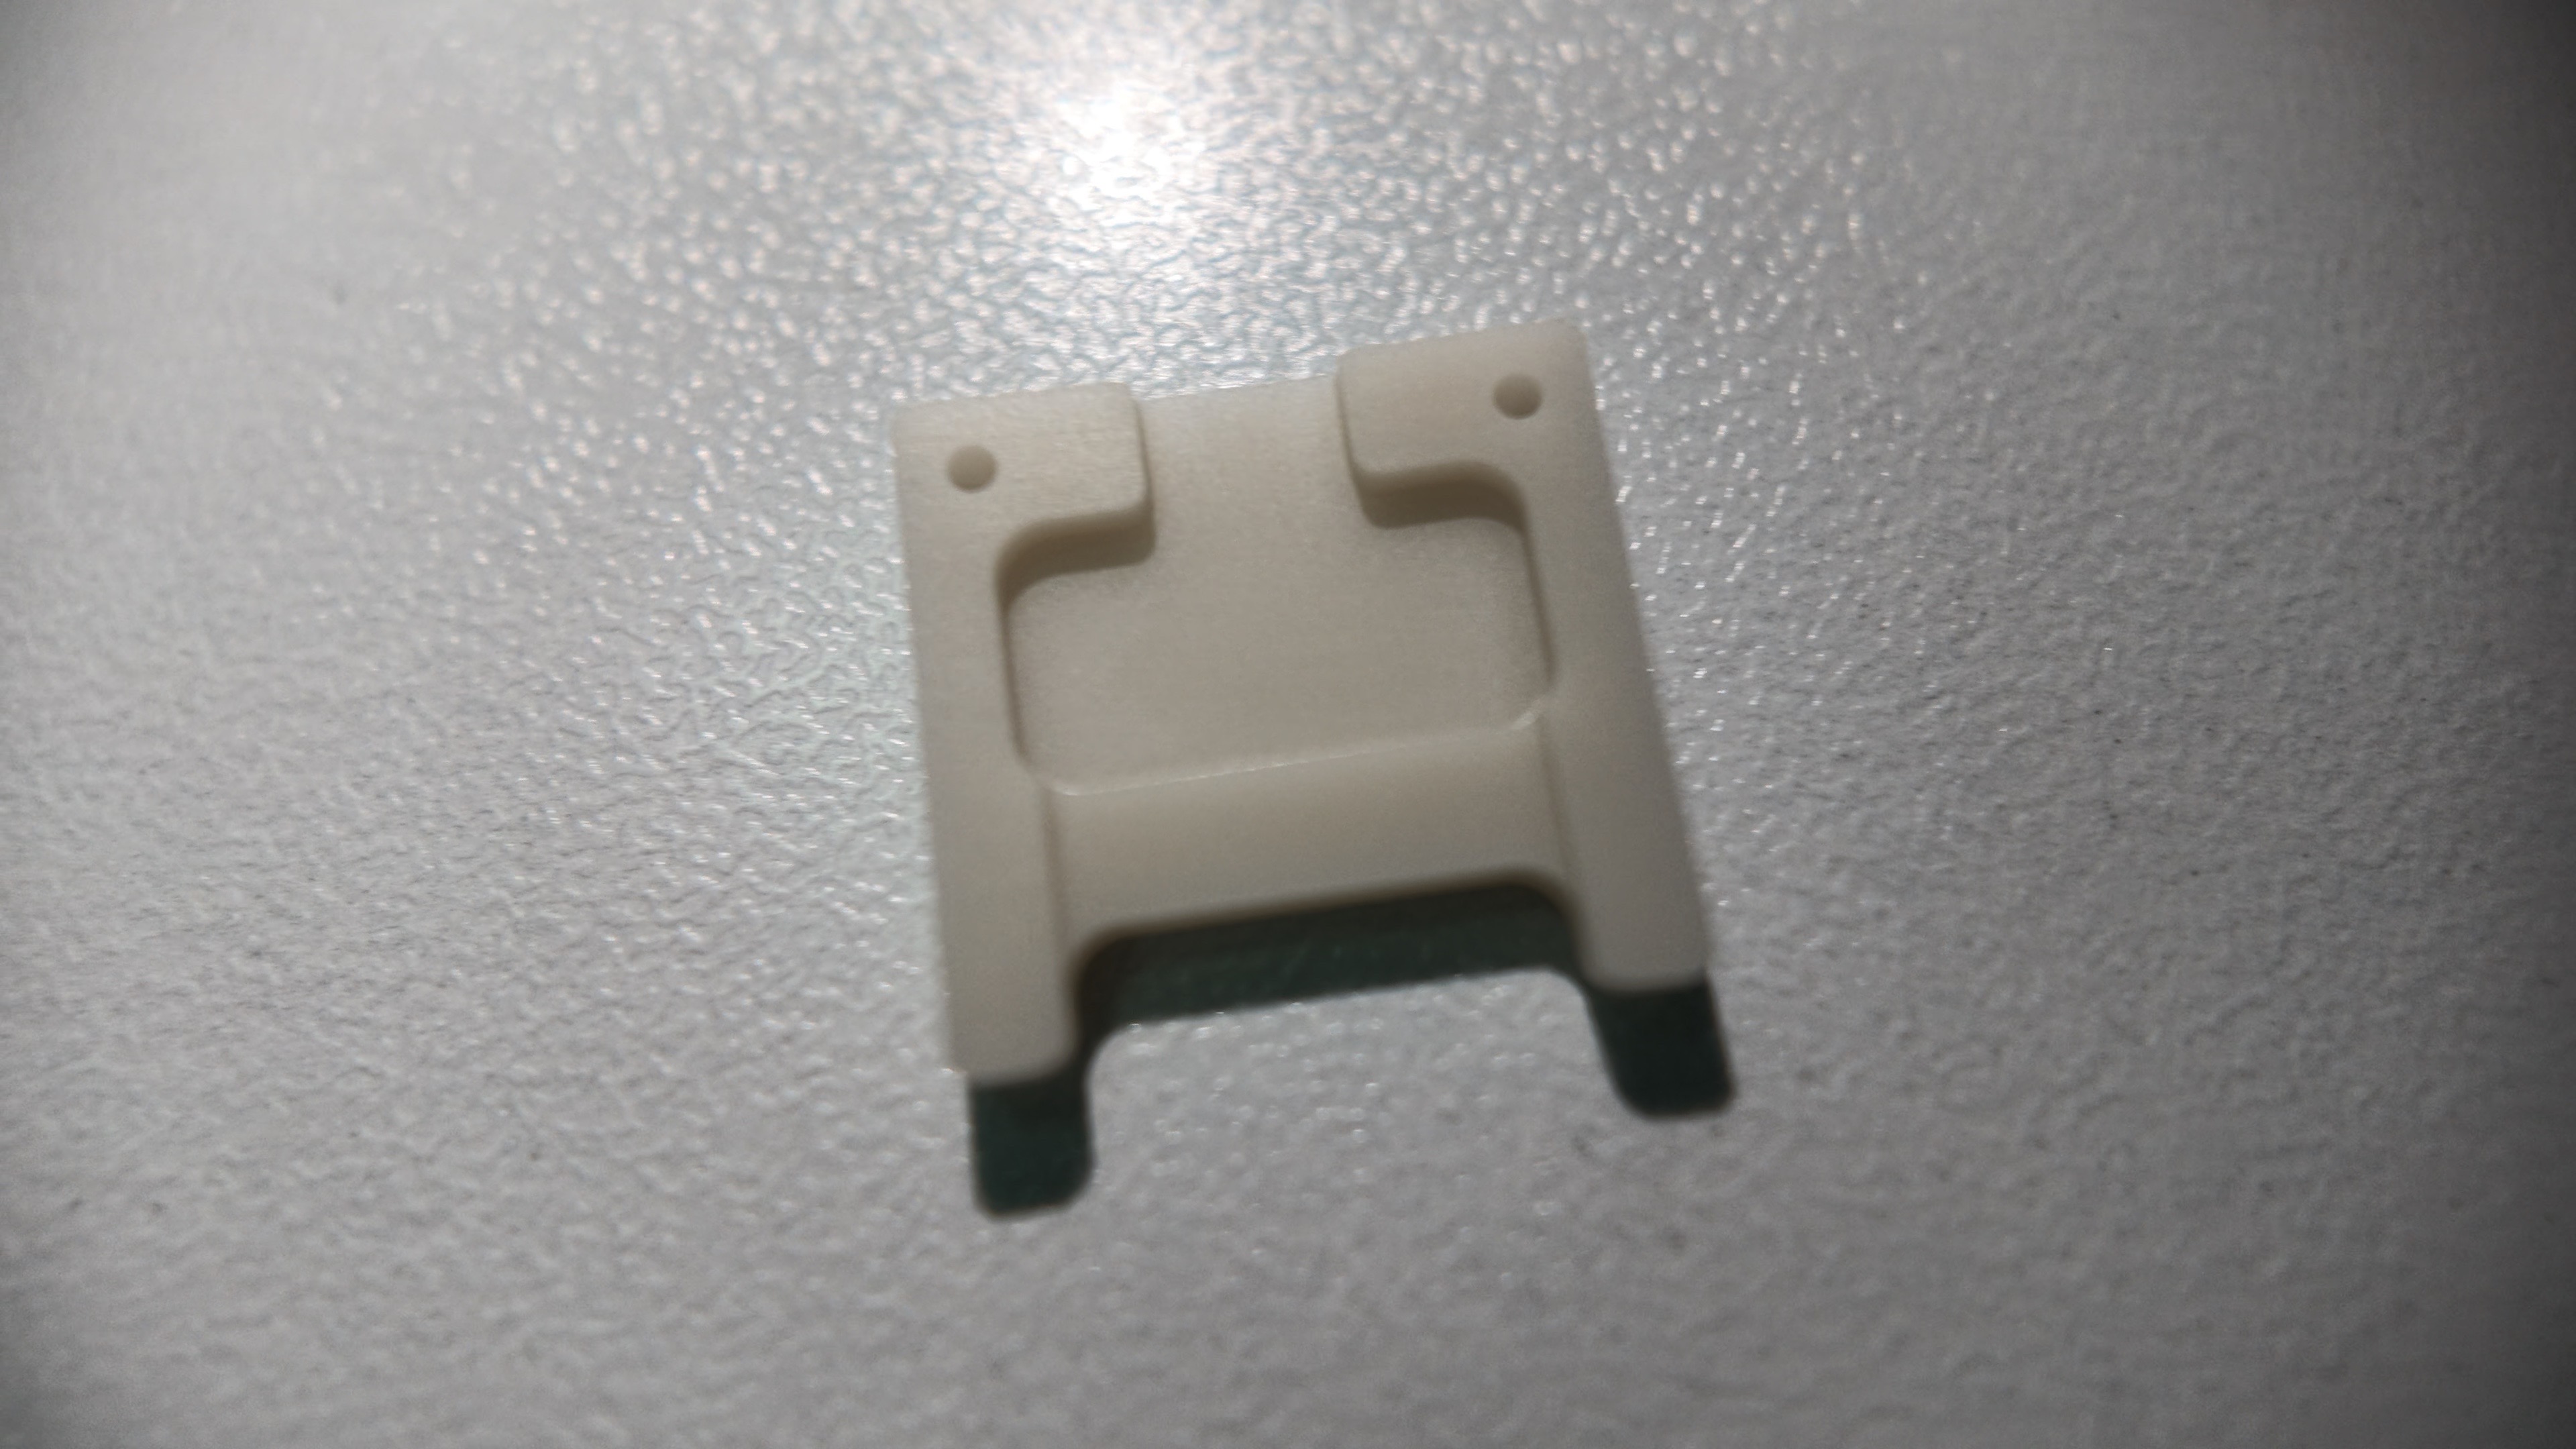
产品详情

一. 产品核心卖点
核心优势提炼:
材质性能(散热与应力双重匹配):常温导热率高达 170–230 W/(m·K),热膨胀系数(4.3–4.6×10⁻⁶/℃)与半导体激光芯片(InP、GaAs、EML/DFB)完美匹配,在高频高热工况下大幅降低剪切热应力,防止光芯片脱焊与裂损。
加工精度与表面质量(满足共晶焊接):配备微米级激光划片、超声微雕与双面抛光系统,外形及微台阶公差稳定控制在 ±0.005 mm,厚度平整度 ≤0.002 mm;表面粗糙度精修至 Ra 0.05–0.2 μm,表面镀金/镀钛附着力强,满足金锡(AuSn)共晶烧结无气泡要求。
使用寿命与工作稳定性(高频低损耗):在微波高频信号传输下介电常数低(ε ≈ 8.8 at 1MHz)且介质损耗极小(tanδ < 5×10⁻⁴),抗高频击穿性能出众,长期耐老化、耐潮湿氧化,显著延长光模块平均无故障工作时间(MTBF)。
交付与定制(高柔性微加工能力):支持异形凸台、双面金属化微电路走线开槽、微通孔、隔离槽等非标结构定制;24 小时出具 DFM 工艺评估报告,打样支持多规格拼版试制。
技术参数对比表:
| 关键性能指标 | 单位 | 氮化铝(AlN)光配件 | 99氧化铝(Al₂O₃) | 氧化锆(ZrO₂) | 选型优势说明 |
| 热导率(25℃) | W/(m·K) | 170 – 230 | 25 – 30 | 2.5 – 3.0 | 散热能力为氧化铝的 7–8 倍,解决高功率堆叠发热 |
| 热膨胀系数 | ×10⁻⁶/℃ | 4.3 – 4.7 | 7.5 – 8.5 | 9.5 – 10.5 | 与 LD/PD 光芯片(4.5~5.5)天然匹配,杜绝虚焊 |
| 体积密度 | g/cm³ | 3.25 – 3.32 | 3.85 – 3.90 | 6.00 – 6.05 | 质量轻,利于光收发模块轻量化结构集成 |
| 抗折强度 | MPa | ≥ 350 | ≥ 380 | ≥ 900 | 满足光模块自动化 SMT 高速吸嘴贴片抗冲击需求 |
| 介电常数 (1MHz) | - | 8.5 – 9.0 | 9.5 – 10.0 | 25 – 30 | 寄生电容小,保障 56G/112G PAM4 高频信号完整性 |
| 表面粗糙度(Ra) | μm | 0.05 – 0.2 | 0.2 – 0.4 | 0.05 – 0.1 | 达镜面级,便于真空吸附与薄膜金属化沉积 |
| 常规加工公差 | mm | ±0.005 | ±0.01 | ±0.005 | 保证微型光路准直耦合精度 |
二. 典型应用行业与使用场景
400G / 800G / 1.6T 高速光收发模块(EML / DFB 激光器热沉)
工况痛点:通信速率攀升导致光发射芯片热流密度骤增,芯片工作结温每升高 10℃,激光器寿命衰减一半,且会导致发射波长漂移。
解决价值:AlN 陶瓷配件作为过渡热沉(Submount),将激光器热量秒级传导至 TEC 制冷片或外壳,稳定工作波长与光输出功率。
硅光(Silicon Photonics)集成光模块
工况痛点:微型硅光芯片与多通道 PIC 阵列高度集成,内部空间狭小,结构件受热膨胀易导致光纤阵列(FA)与波导之间发生微米级对准偏移(失准)。
解决价值:利用 AlN 极低的热膨胀系数与高刚性,作为硅光器件结构底座与承载垫片,抑制热形变,确保多通道光耦精度稳定。
大功率半导体激光器(泵浦源 / 工业激光器)
工况痛点:激光器在连续高负荷出光时易发生局部积热,绝缘层若被击穿将导致驱动电源短路。
解决价值:AlN 兼具优异的电绝缘等级(击穿强度 ≥15 kV/mm)与金属级热导,在承载大电流驱动的同时实现无电气干扰的快速导热隔离。
相干光通信高频微波基板(RF Substrate)
工况痛点:长途传输及数据中心互联(DCI)需要超高频信号处理,传统绝缘基底介电损耗大,信号边缘发生严重衰减畸变。
解决价值:AlN 陶瓷具备优良的高频介电性能,微结构加工精准,为高频偏置器(Bias Tee)与阻抗匹配电路提供洁净低损耗载体。
三. 生产加工实力与品质保障
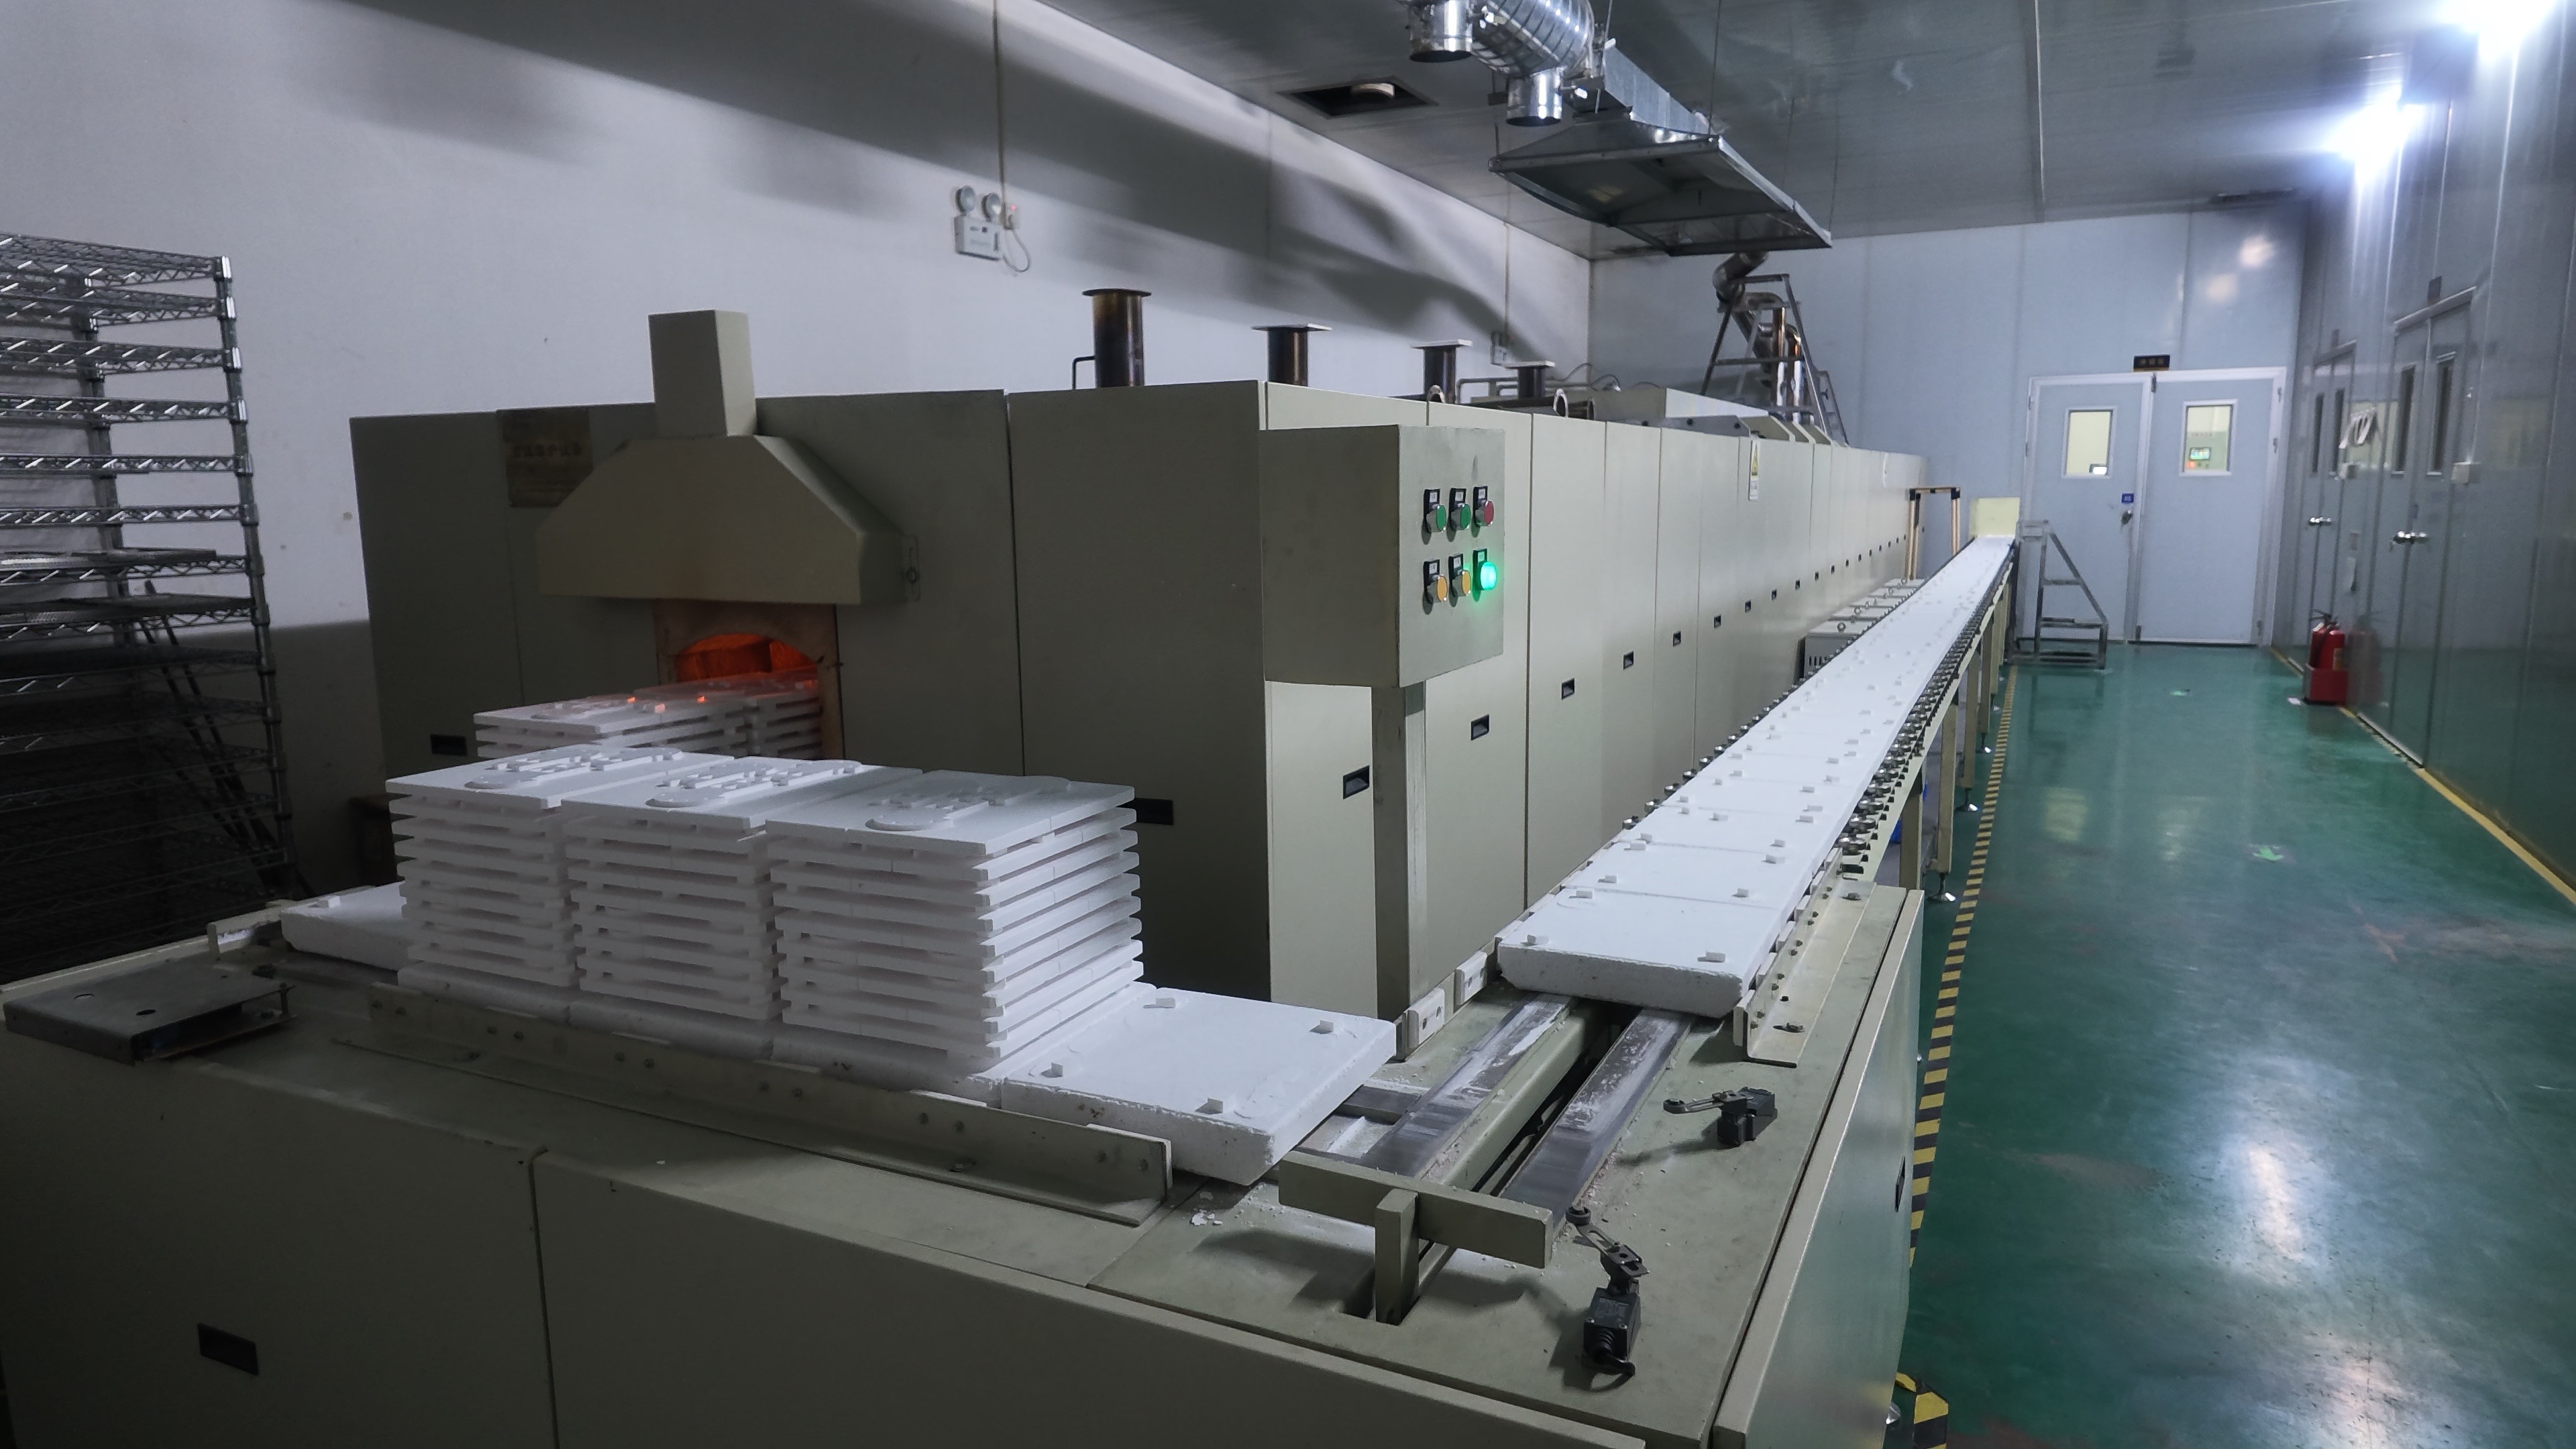
微纳级工艺制造流程:
高纯流延 / 干压成型:采用电子级高活性 AlN 微粉,搭配环保型粘结体系流延制带或干压成型,杜绝微裂纹与夹杂气孔。
气氛保护无氧烧结:高温氮气还原环境致密化烧结,控制氧杂质含量(低晶格氧),确保基体达到设计导热率。
超精密机械加工:配置紫外激光精细划片机(开缝宽 ≤0.03 mm)、超声波 CNC 微雕机与多工位双面平研机,完成微阶梯、异形切角与真空吸盘流道雕刻。
表面金属化(可选协同):支持溅射/电镀薄膜工艺(如 Ti/Pt/Au、TiW/Au 等),满足后续金丝键合(Wire Bonding)与共晶焊料润湿要求。
超声洁净清洗与封装:采用万级/千级洁净室环境,经过去离子水多级超声脱脂清洗后真空充氮封存,防止表面轻微水解。
严格质检与品控体系:
全自动 2.5D 光学影像仪:100% 全检微小外形尺寸、通孔孔径与倒角公差,保障机械装配零干涉。
白光干涉仪 / 粗糙度仪:监控热沉贴片表面的微观起伏,确保 Ra 稳定在 0.05–0.2 μm 范围,避免晶粒突起刺穿焊料层。
热导与气密抽检:每批次样品进行激光闪射法(LFA)热导率复测与超声 C-SCAN 探伤检测,附带正式出厂检测报告(COA/COC)。
四. 常见采购咨询(FAQ)
Q1:光模块陶瓷结构件尺寸极小,如何提交图纸进行评估?开样周期一般多久?
A:建议提供包含标注公差的 2D 工程图(DWG / DXF / PDF)以及微观结构 3D 模型(STEP / IGS)。因光配件普遍具有微孔、微槽或倒角细节,我们工程人员将在 24 小时内进行 DFM 制造工艺与刀具干涉评估。常规精密打样周期通常为 7–12 个工作日;急件项目可启动特快绿色通道。
Q2:为什么高功率光模块必须选用氮化铝(AlN)而不是成本更低的氧化铝(Al₂O₃)?
A:主要取决于热功率密度。100G 以下低功耗模块使用氧化铝或金属支架尚可维持,但 400G 及以上模块芯片功耗达数瓦至十几瓦,氧化铝导热率(~28 W/(m·K))不足以及时散热,易导致激光芯片发生热饱和光功率骤降甚至烧毁。AlN 热导率达 170–230 W/(m·K),且膨胀系数比氧化铝更接近芯片材质,是保障光模块高速稳定出光的必要选择。
Q3:贵司支持小批量研发试制吗?是否有起订量(MOQ)限制?
A:我们全面支持客户在新方案预研阶段的单片或小批量试制验证(无严苛 MOQ 限制)。同时,我们可根据客户图纸建议拼版排样方案,帮助研发工程师在早期打样阶段大幅分摊切片与微加工工装成本。
五. 联系我们(CTA)
正在寻找高精度、高导热的光模块氮化铝陶瓷承载配件?
欢迎随时发送您的技术指标或工程图纸(STEP / DWG / PDF),我们的技术工程团队将在 2 小时内 为您完成工艺可制造性(DFM)评审并提供最具竞争力的出厂打样与量产报价。
咨询专线 / 微信:133-7849-7268
商务技术邮箱:baron@artec-adceramics.com
服务承诺:支持非标图纸研发定制 · 极速出样 · 附出厂全套检测质检报告