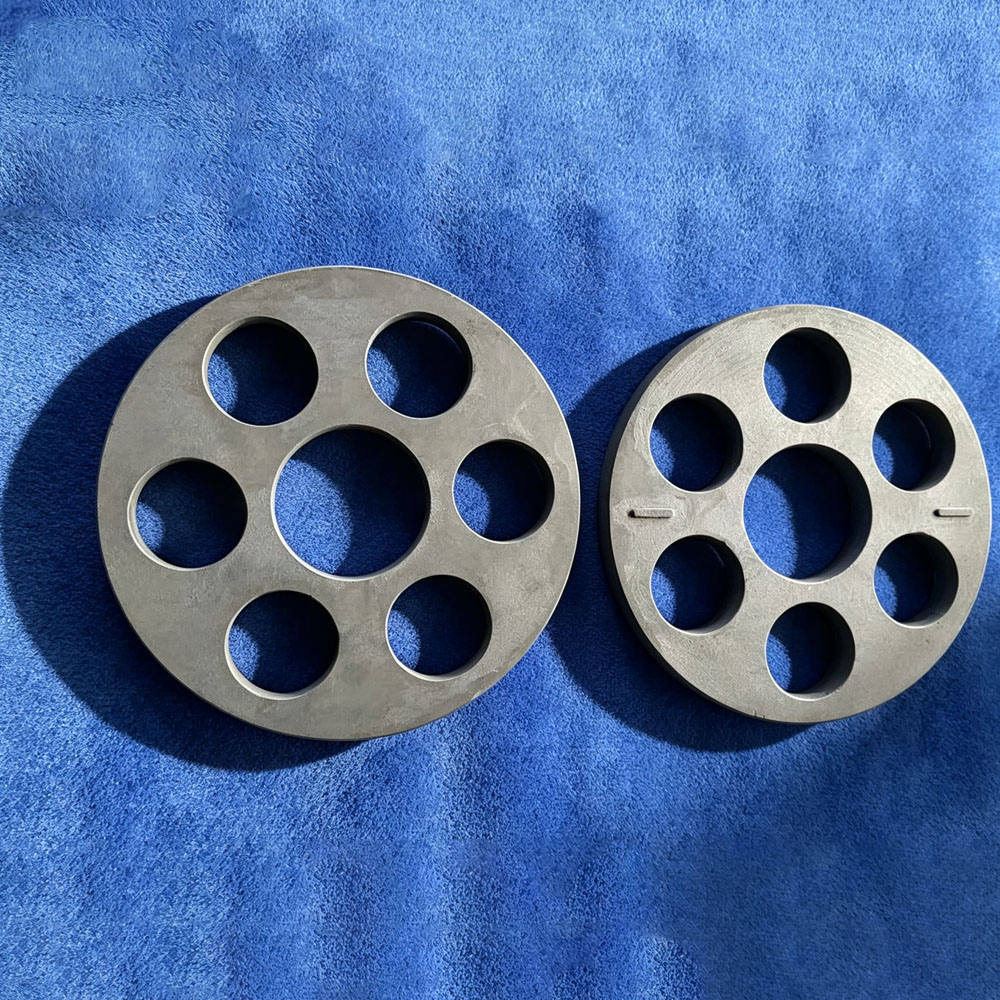
碳化硅陶瓷耐腐蚀轴套
产品详情
一. 产品核心卖点
核心优势提炼(4大关键维度):
材质性能(全化学惰性与超硬耐磨):采用亚微米级 α-SiC 粉体无压固相烧结,致密度达 98.5% 以上。不含游离硅相,对强酸(浓硫酸、浓硝酸、有机酸)、浓碱液表现出优异的化学惰性;莫氏硬度高达 9.5,在高速介质冲刷与颗粒混杂环境下不产生沟槽磨损。
加工精度与形位公差(内外径精密深孔研磨):配置高刚性金刚石内圆磨床、外圆磨床与高精度珩磨系统,轴套内外径、台阶厚度公差锁定在 ±0.005 mm 以内,同轴度与圆柱度保持在 ≤0.003 mm;配合内孔镜面研磨抛光达 Ra 0.05–0.2 μm,杜绝偏磨与动配合振动。
使用寿命与抗热震损耗(高热导抗干摩擦抱死):高达 110–130 W/(m·K) 的超高导热系数可迅速消散泵腔轴承部位因短暂断流或干摩擦聚集的摩擦热;低热膨胀系数(4.0×10⁻⁶/℃)避免轴套受热膨胀抱死主轴,综合寿命达到哈氏合金、硬质合金(钨钢)的 4–8 倍。
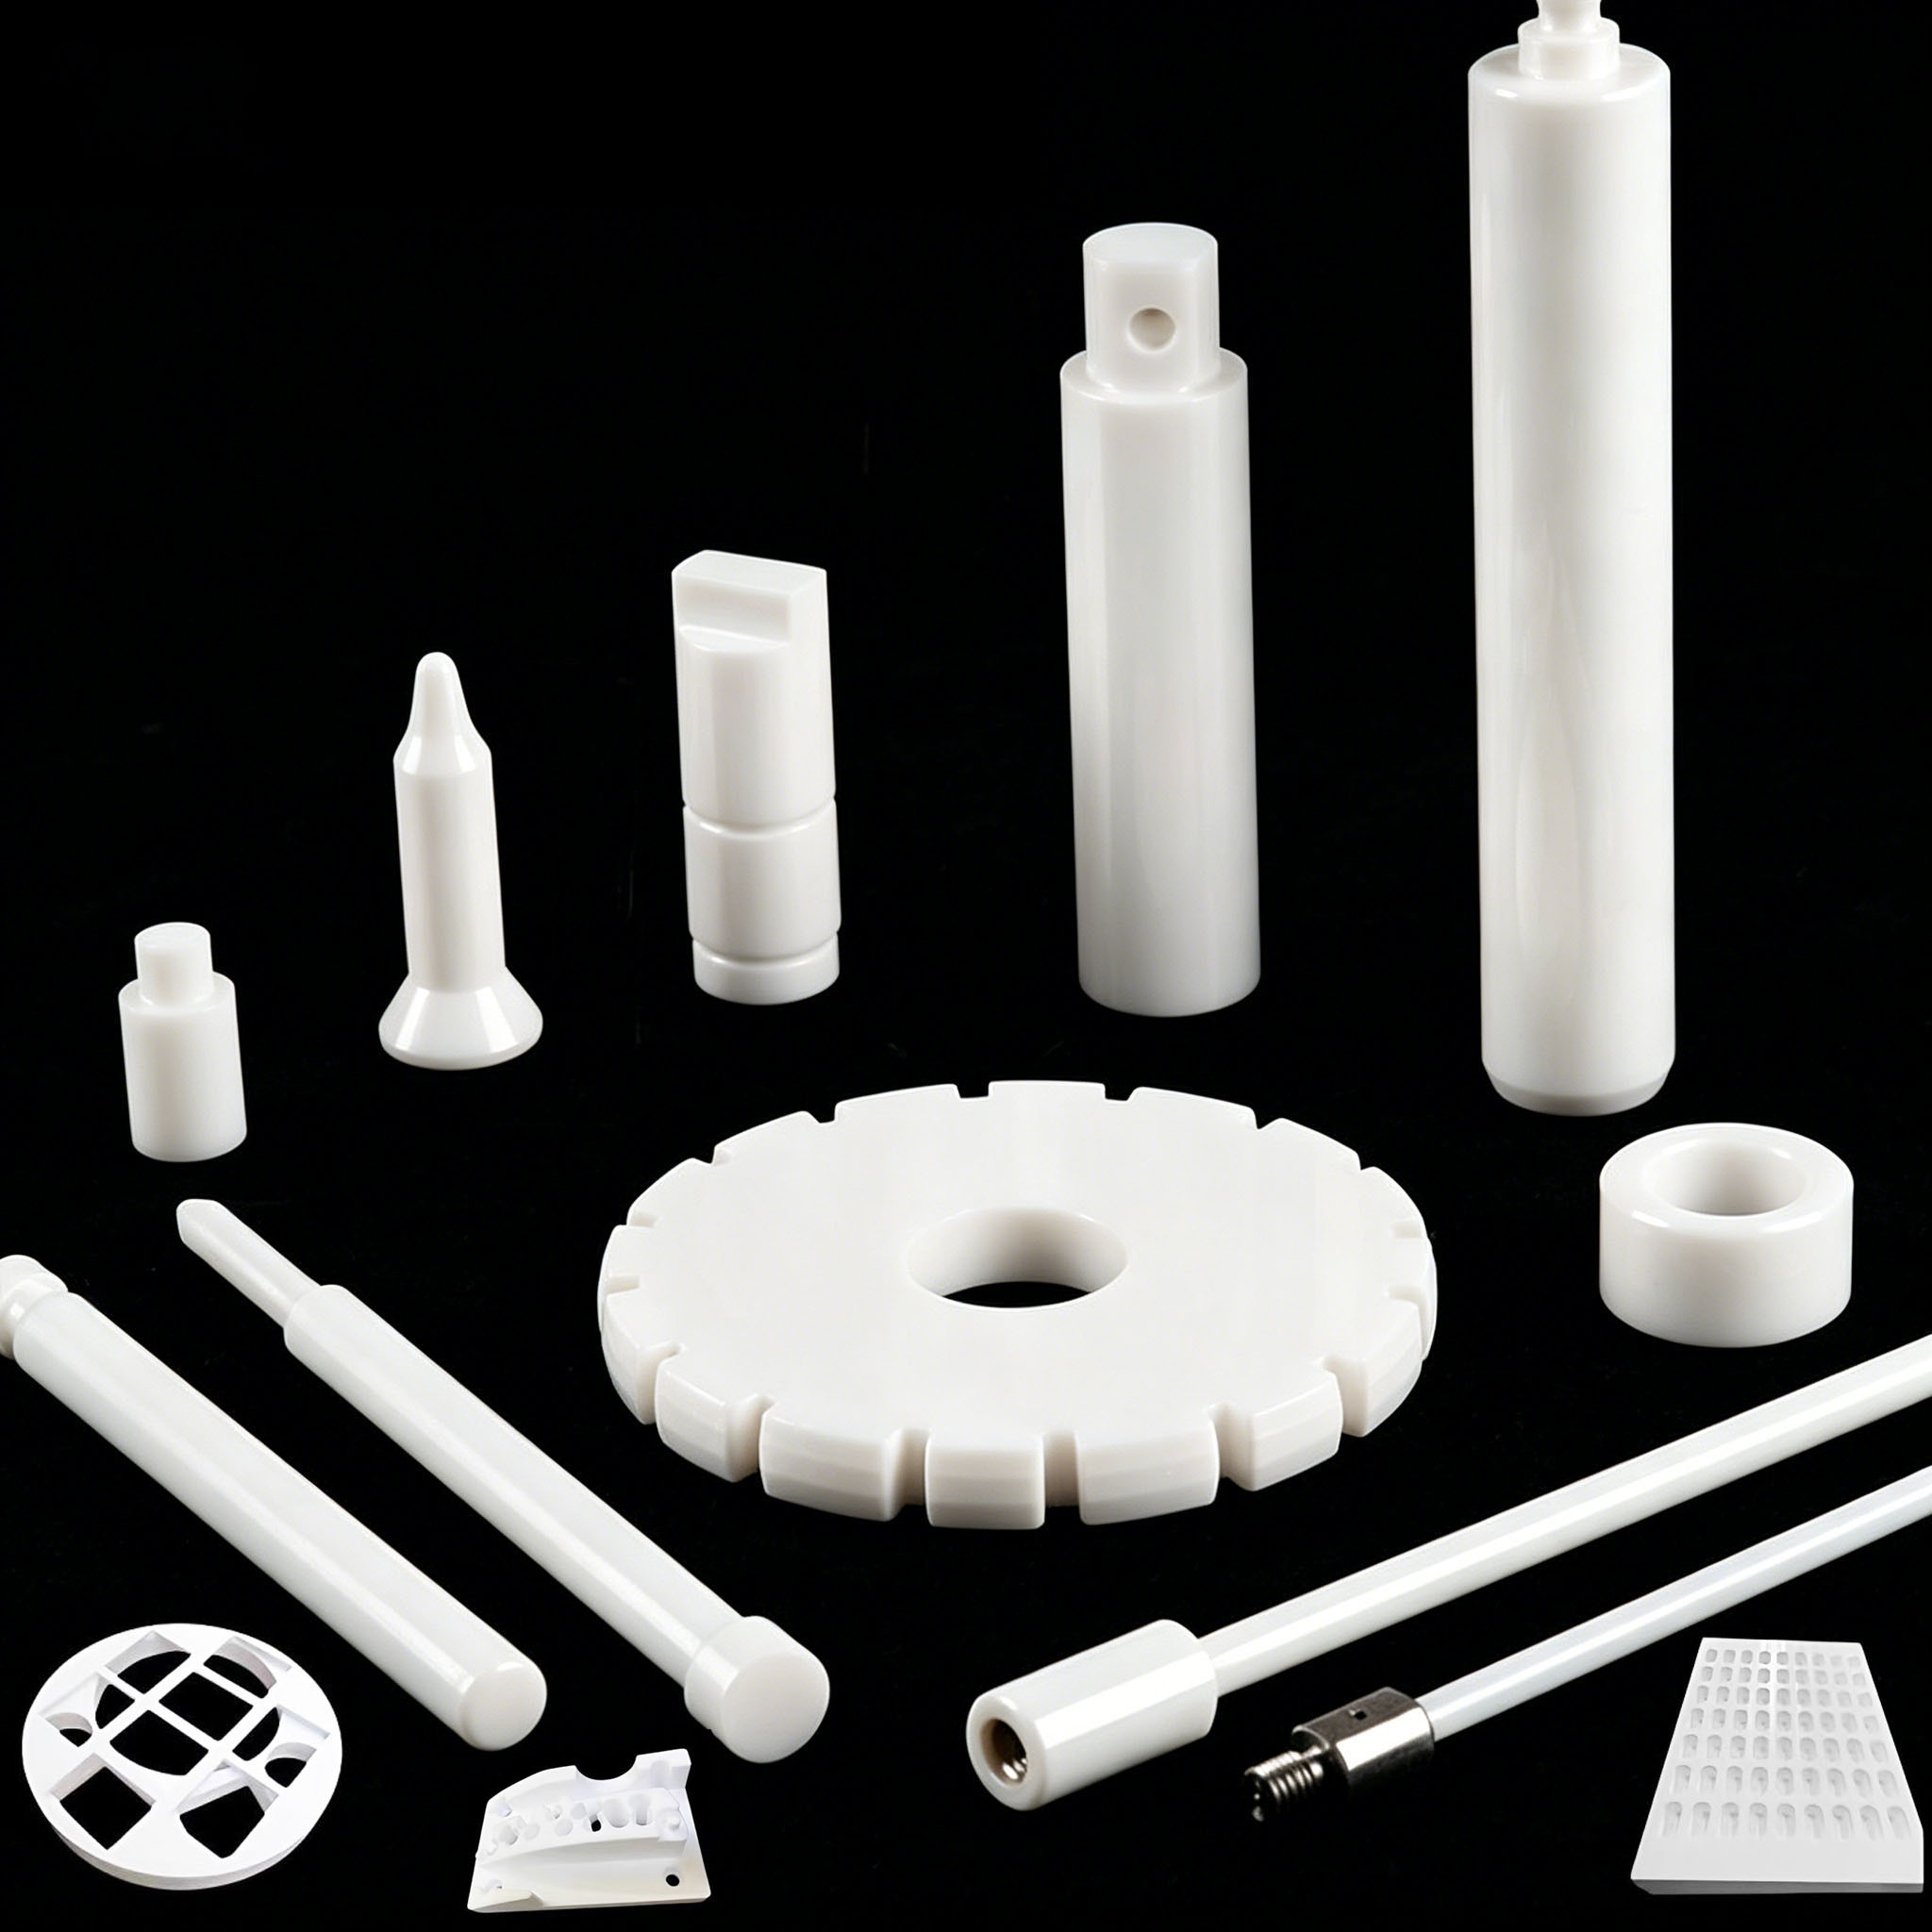
交付与定制(支持异形微流道与螺旋油槽开槽):支持直套、台阶衬套、带注液润滑螺旋槽、多重储油凹坑及外壁卡槽等非标结构定制;工程技术团队 24 小时完成 DFM 结构与壁厚工艺评估,打样周期敏捷。
技术参数对比表:
| 关键性能指标 | 单位 | 无压碳化硅(SSiC)轴套 | 反应烧结碳化硅(RBSiC) | 99氧化铝(Al2O3) | 硬质合金(YG8钨钢) | 选型优势对比 |
| 显微硬度 (HV) | GPa | 24 – 28 | 20 – 22 | 15 – 17 | 14 – 15 | 超高耐磨,抵御高速流体硬质粉尘研磨拉伤 |
| 热导率 (25℃) | W/(m·K) | 110 – 130 | 100 – 120 | 25 – 30 | 60 – 75 | 迅速导出运转摩擦热,防止内孔高温膨胀抱死 |
| 耐强酸强碱性 | - | 全介质耐受(全PH) | 较差(游离硅易被碱蚀) | 优良(不耐强酸冲蚀) | 差(酸性介质中易脱结合相腐蚀) | 无游离硅/无钴相,耐腐蚀寿命数倍提升 |
| 抗折强度 | MPa | ≥ 400 – 480 | ≥ 250 – 300 | ≥ 350 – 400 | ≥ 1500 | 高刚性,耐高速旋转离心力与径向支撑载荷 |
| 热膨胀系数 | ×10⁻⁶/℃ | 4.0 – 4.2 | 4.3 – 4.5 | 7.5 – 8.5 | 5.0 – 6.0 | 低热膨胀,高温运行下配合间隙维持微米级稳定 |
| 表面粗糙度 (Ra) | μm | 0.05 – 0.2 | 0.1 – 0.3 | 0.2 – 0.4 | 0.05 – 0.1 | 达镜面级滑移面,降低流体阻力与启动力矩 |
| 常规加工公差 | mm | ±0.005 | ±0.01 | ±0.01 | ±0.005 | 高圆度精密内圆磨削,杜绝主轴晃动渗漏 |
二. 典型应用行业与使用场景
化工屏蔽泵、耐酸碱磁力驱动泵滑动轴承组件
工况痛点:无泄漏磁力泵运转全靠输送介质自身润滑与冷却,在输送浓硫酸、硝酸、强碱或挥发性有机溶剂时,金属轴承套发生快速腐蚀点蚀;一旦工况波动发生短暂气蚀或空转,瞬间干摩擦升温便导致普通塑料/金属轴套熔毁抱死。
解决价值:无压碳化硅轴套全耐酸碱腐蚀,且高热导能极速散走摩擦热,极低摩擦系数承受短暂失润滑工况,显著提升磁力泵无泄漏安全运行周期。
新能源锂电池正极浆料高速搅拌机与砂磨机主轴保护套
工况痛点:高黏度正极浆料含有大量微米级硬质颗粒,高速剪切搅拌产生严重磨蚀;同时行业严控磁性金属异物(Fe、Cr、Ni),任何金属套筒磨损析出都会造成电池自放电甚至安全起火。
解决价值:超高硬度(HV 24–28 GPa)抵抗高黏度浆料高剪切磨蚀,全陶瓷基体零金属离子析出,完全满足动力电池百亿级洁净度品控要求。
半导体与光伏单晶硅片高压酸洗/碱洗清洗机台主轴组件
工况痛点:清洗设备频繁接触氢氟酸(HF)、强碱等化学混合药液,并伴随频繁升温与常温交替,传统衬套在热循环下易产生应力龟裂及化学溶出物污染晶圆。
解决价值:SSiC 具有优良的抗热震温差(ΔT ≥ 400℃)与化学稳定性,在酸碱浸泡喷淋工况下表面不脱落、不溶解,杜绝清洗液二次杂质污染。
湿法冶金、环保烟气脱硫(FGD)与压滤机浆液阀门导向套
工况痛点:高温烟气脱硫石膏浆液中伴随石英颗粒与氯离子,浆料高速冲蚀阀杆导向套,造成金属衬套短时间内拉沟磨穿,引起阀门卡滞关不死。
解决价值:利用超强耐冲刷磨蚀特性,碳化硅耐腐蚀轴套在含固量高达 30% 以上的重载矿浆流体中长期保持光滑无划痕,消除阀门卡死隐患。
三. 生产加工实力与品质保障
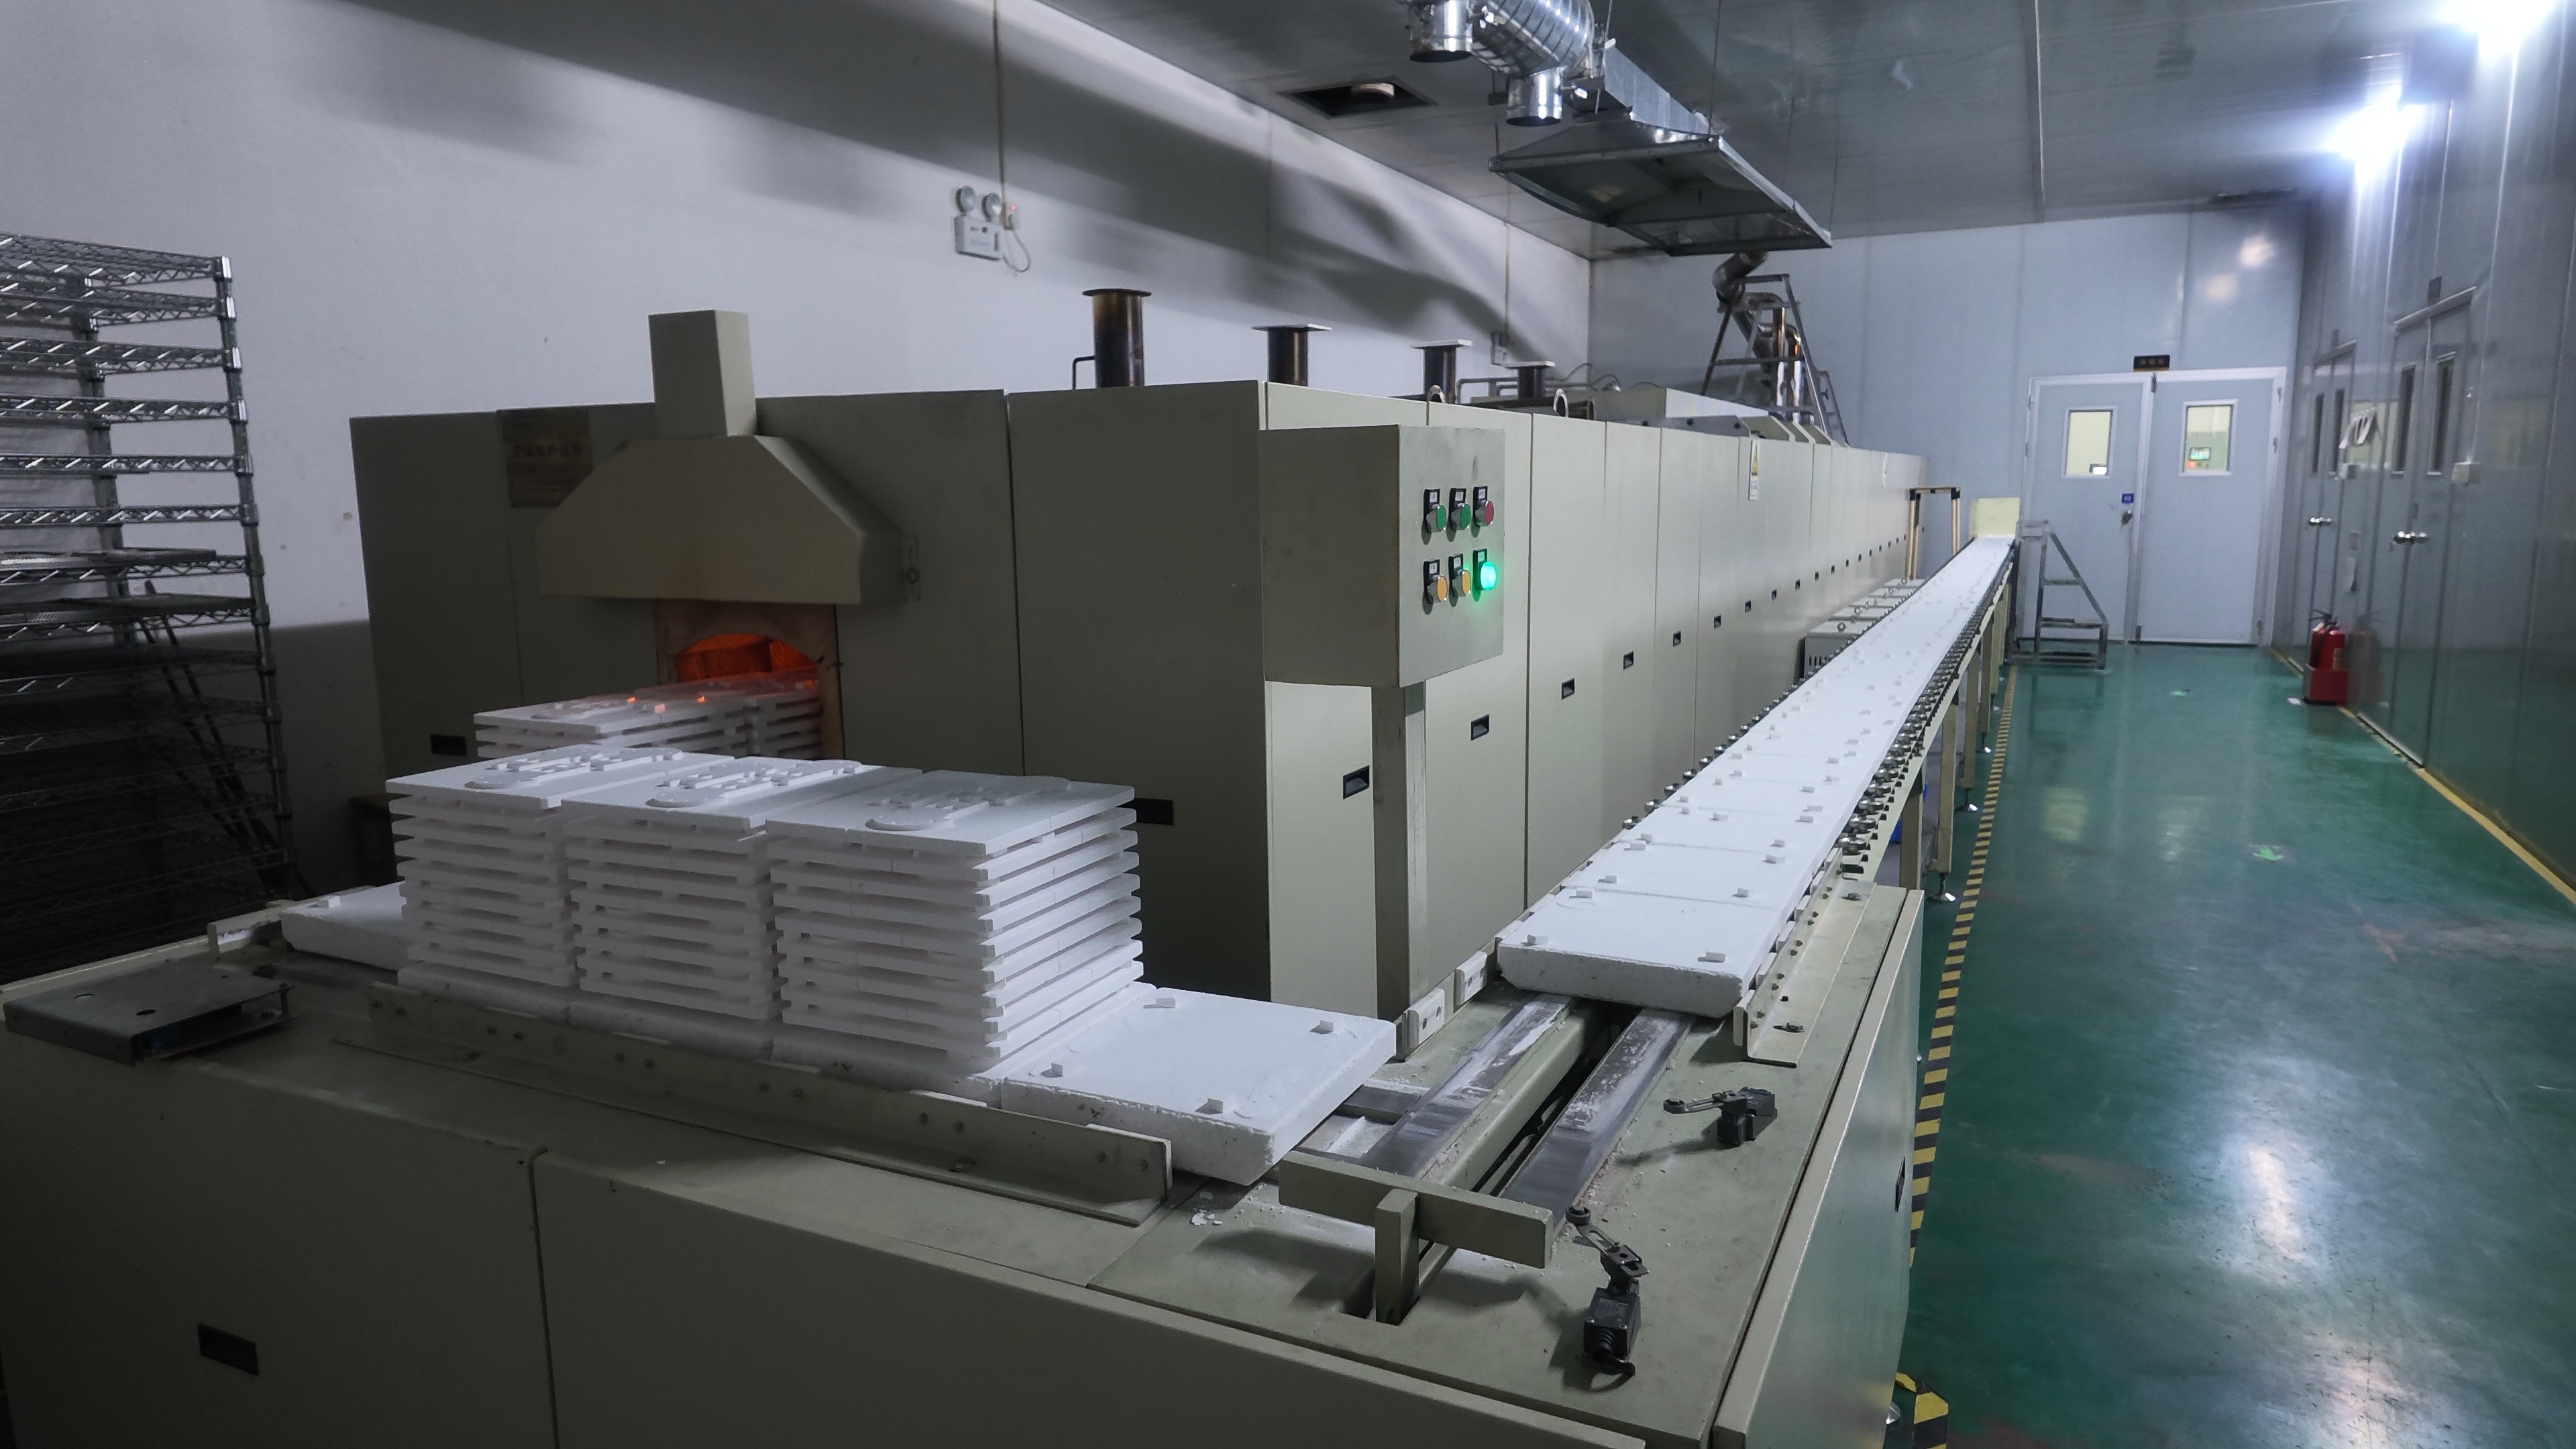
深层致密工艺制造流程:
高纯超细造粒配混:精选纯度 ≥98.5% 亚微米级 α-SiC 微粉,复配微量碳/硼无金属助烧剂,喷雾干燥制备流动性颗粒。
冷等静压(CIP)均质致密成型:在 200–250 MPa 均向超高液压下压制厚壁套筒坯件,确保筒体沿轴向与径向密度完全均一,杜绝收缩变形与微裂纹。
超高温真空无压烧结(SSiC):在 2100–2200 ℃ 真空及惰性保护无压烧结炉中固化,实现晶界自蔓延无隙致密结合,完全消除游离硅相。
高精密内外圆深孔磨削:配置金刚石砂轮数控内外圆磨床、无心磨床与深孔珩磨机,加工内外径、止口台阶、润滑螺旋导流槽。
超精密珩磨镜面抛光:多工位金刚石微粉悬浮液镜面精研抛光,内孔与外圆工作面粗糙度精修至 Ra 0.05–0.2 μm。
严密质检与品控把关:
微米级内孔量规全检:采用测长机、气动量仪、高精度内径千分尺 100% 逐件全检内孔径尺寸与圆柱度,杜绝尺寸超差。
形位公差投影与三坐标复检:配置大型三坐标测量机(CMM)及 2.5D 光学影像测量仪,确保轴套同轴度、垂直度及端面跳动量在 0.003 mm 以内。
表面粗糙度仪全数监控:高精度触针与光学干涉粗糙度仪抽检内壁滑移面,严控 Ra 指标无划痕麻点。
内部缺陷超声无损探伤:每批次样品实施浸水超声波探伤(UT),确保高转速下材料内部无暗裂缺陷,随货附带质检证明(COC)。
四. 常见采购咨询(FAQ)
Q1:用于磁力泵耐腐蚀轴套时,无压烧结(SSiC)和反应烧结(RBSiC)该如何选择?
A:对于耐腐蚀轴套工况,强烈推荐选用无压烧结(SSiC)。反应烧结碳化硅(RBSiC)生产中必然残留 8%–12% 的游离金属硅,当输送强碱(如氢氧化钠)或高温酸性介质时,游离金属硅会被化学反应优先剥落溶解,使轴承表面形成多孔蜂窝状孔洞,导致摩擦磨损加剧并最终抱轴损坏;而无压烧结碳化硅纯度高、不含游离金属硅,可耐受全 pH 范围酸碱化学腐蚀。
Q2:图纸需要标注哪些关键技术公差?非标轴套的打样交期通常多久?
A:建议提供标明内外径公差、同轴度要求、圆柱度及表面粗糙度的 2D 工程图(DWG / DXF / PDF)或 3D 模型(STEP / IGS)。我们的技术工程团队将在 24 小时内完成可制造性(DFM)评估与报价。常规小批量定制打样周期通常为 10–15 个工作日;针对具有现有模具胚料的常用尺寸,急件项目可加急排产缩短交期。
Q3:轴套在高速运转时需要流体润滑,贵司能否在陶瓷内壁加工内孔螺旋油槽或润滑微坑?
A:完全支持。我们配备专业数控超声机加中心与激光微加工系统,可在极高硬度(莫氏 9.5)的碳化硅内孔壁上精准雕刻单/双向螺旋导流槽、动压润滑微坑、轴向导液直槽等复杂油路结构,大幅降低轴承起动力矩并提高动压液膜润滑稳定性。
五. 联系我们(CTA)
正在为强酸强碱、高转速或高含固介质泵阀寻找高精密耐磨轴套解决方案?
立即发送您的设计工程图纸(支持 STEP / DWG / PDF 格式),技术工程师团队将在 2 小时内 为您完成工艺可制造性(DFM)评审并提供详细的出厂试样与量产报价。
咨询专线 / 微信:133-7849-7268
商务技术邮箱:baron@artec-adceramics.com
制造支持:内孔精密珩磨镜面抛光 · 支持非标内孔螺旋槽定制 · 出厂附带全套质检测量报告