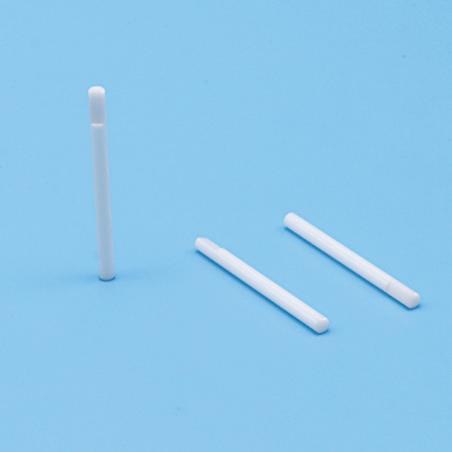
氧化锆陶瓷复杂异形结构件
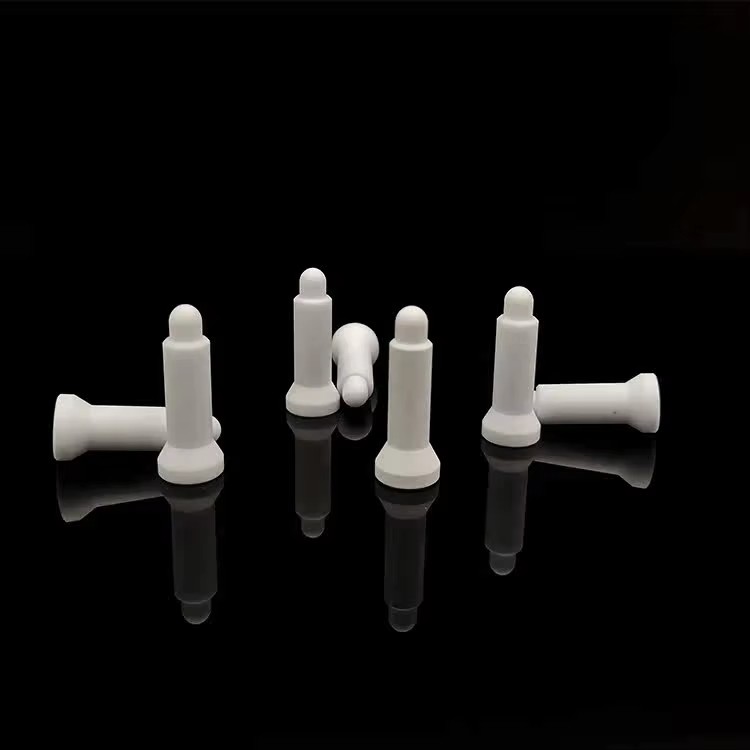
产品详情
一. 产品核心卖点

核心优势提炼
超高强韧基体: 采用医用级微米/纳米复合钇稳定氧化锆粉料,体积密度达 6.02 到 6.06 g/cm³,抗弯强度达 980 到 1150 MPa,断裂韧性突破 9.0 MPa·m^0.5。异形构件在锐角突变、深腔悬臂等复杂局部受力下,彻底告别应力开裂与掉碴崩角。
五轴超声复杂微雕: 引进高转速五轴联动陶瓷超声加工中心与慢走丝微孔放电系统,攻克深槽盲孔、空间变截面螺旋与薄壁环肋成型,空间形位公差与空间立体位置度控制在 0.003 mm 以内,极限装配公差稳定保持在 正负 0.003 mm,表面精抛可达 Ra 0.03 μm。
极端工况替代收益: 解决复杂形状金属件在强腐蚀、强射频等离子或干摩擦环境下的热膨胀变形、电火花击穿及磨损失效。替代复杂钣金焊接组件与高频磨损合金模具,消除拼装累积误差,整机综合运行寿命拉长 6 到 12 倍。
全套开模与快捷试制: 拥有独立模具车间与 CIP 净尺寸压制工艺,支持 3D 复杂模型无模快速 CNC 生坯雕刻打样,1 件即可试制,复杂异形件出样周期压缩至 7 到 10 个工作日,提供全生命周期 DFM 制造降本评审
技术参数对比表
| 性能指标 | 氧化锆复杂异形结构件 (Y-ZrO2) | 99% 氧化铝陶瓷 (Al2O3) | 航空硬质铝合金 (7075-T6) | 耐热不锈钢铸造件 (310S) |
| 体积密度 (g/cm³) | 6.02 - 6.06 | 3.88 - 3.92 | 2.80 - 2.85 | 7.90 - 8.00 |
| 抗弯强度 (MPa) | ≥ 980 - 1150 | ≥ 380 - 450 | 500 - 550 | 520 - 600 |
| 空间异形抗冲击韧性 | 高(相变自增韧阻裂) | 差(棱角及深孔易脆裂) | 极好 | 极好 |
| 硬度表现 | 莫氏 8.5 - 9.0 | 莫氏 9.0 | 显微硬度 1.5 GPa | 显微硬度 2.0 GPa |
| 复杂型面加工方式 | 五轴生坯成型 + 熟坯超声精雕 | 熟坯极难深加工异形 | 常规铣削 | 翻砂熔铸或铣削 |
| 耐强酸强碱水汽 | 极其优越(零氧化腐蚀) | 优越 | 差(极易点蚀与剥蚀) | 中等(高温易脱碳氧化皮) |
| 表面粗糙度 (Ra) | 最高 Ra 0.03 μm | 最高 Ra 0.05 μm | Ra 0.4 μm | Ra 0.8 μm |
| 极限加工公差 (mm) | ±0.003 | ±0.005 | ±0.01 | ±0.02 |
半导体与晶圆制造前端治具及机械臂端拾器
工况痛点: 晶圆搬运叉指、微区吸附盘包含大量复杂真空贯通微孔、下凹台阶与减重镂空槽。金属机械手在等离子体环境及酸性雾气下极易氧化掉渣,污染百级无尘晶圆表面;普通陶瓷加工深细孔又频发崩刃破损。
解决方案: 氧化锆高韧异形件经多轴精雕一体成型,耐卤素气体刻蚀,微细真空流道内外洁净光滑无颗粒析出,质轻抗弯,大幅提升晶圆吸附传输节拍与良品率。
生物医药微量灌装计量阀芯与混合腔体
工况痛点: 阀体内部具有交叉立体导流歧管、渐变椭圆流道及异形偏心偏转截面,传统分体式不锈钢装配处容易产生死角藏液滋生细菌,反复拆洗高温灭菌后接缝密封渗漏。
解决方案: 一体化整体成型无菌陶瓷腔体,无拼接缝隙,镜面流道无液体残留,耐各类有机试剂反复超声水洗及高温脉动灭菌,长期维持高精度微升计量。
新能源锂电极耳超声焊接绝缘砧板与夹持治具
工况痛点: 极耳焊接伴随几十千赫兹的高频横向振动与瞬态挤压力,普通绝缘胶木易压溃烧焦,氧化铝硬陶瓷易在振动交变载荷下从异形固定凹槽根部疲劳脆断。
解决方案: 利用氧化锆的高断裂韧性抗高频疲劳冲击,复杂凹槽与避空位一次装夹精准成型,绝缘隔热且不产生谐振杂波,延长工装夹具维护周期。
航空军工精密陀螺仪与光学吊舱绝缘框架
工况痛点: 需同时满足多角度螺栓定位安装面、多轴交错孔、高刚性减重筋壁与高介电绝缘,常规组合结构温漂大、同轴度难保障。
解决方案: 氧化锆异形框架热膨胀系数均衡稳定,在宽温区环境下维持空间构型零蠕变变形,隔绝复杂电磁干扰。
三. 生产加工实力与品质保障
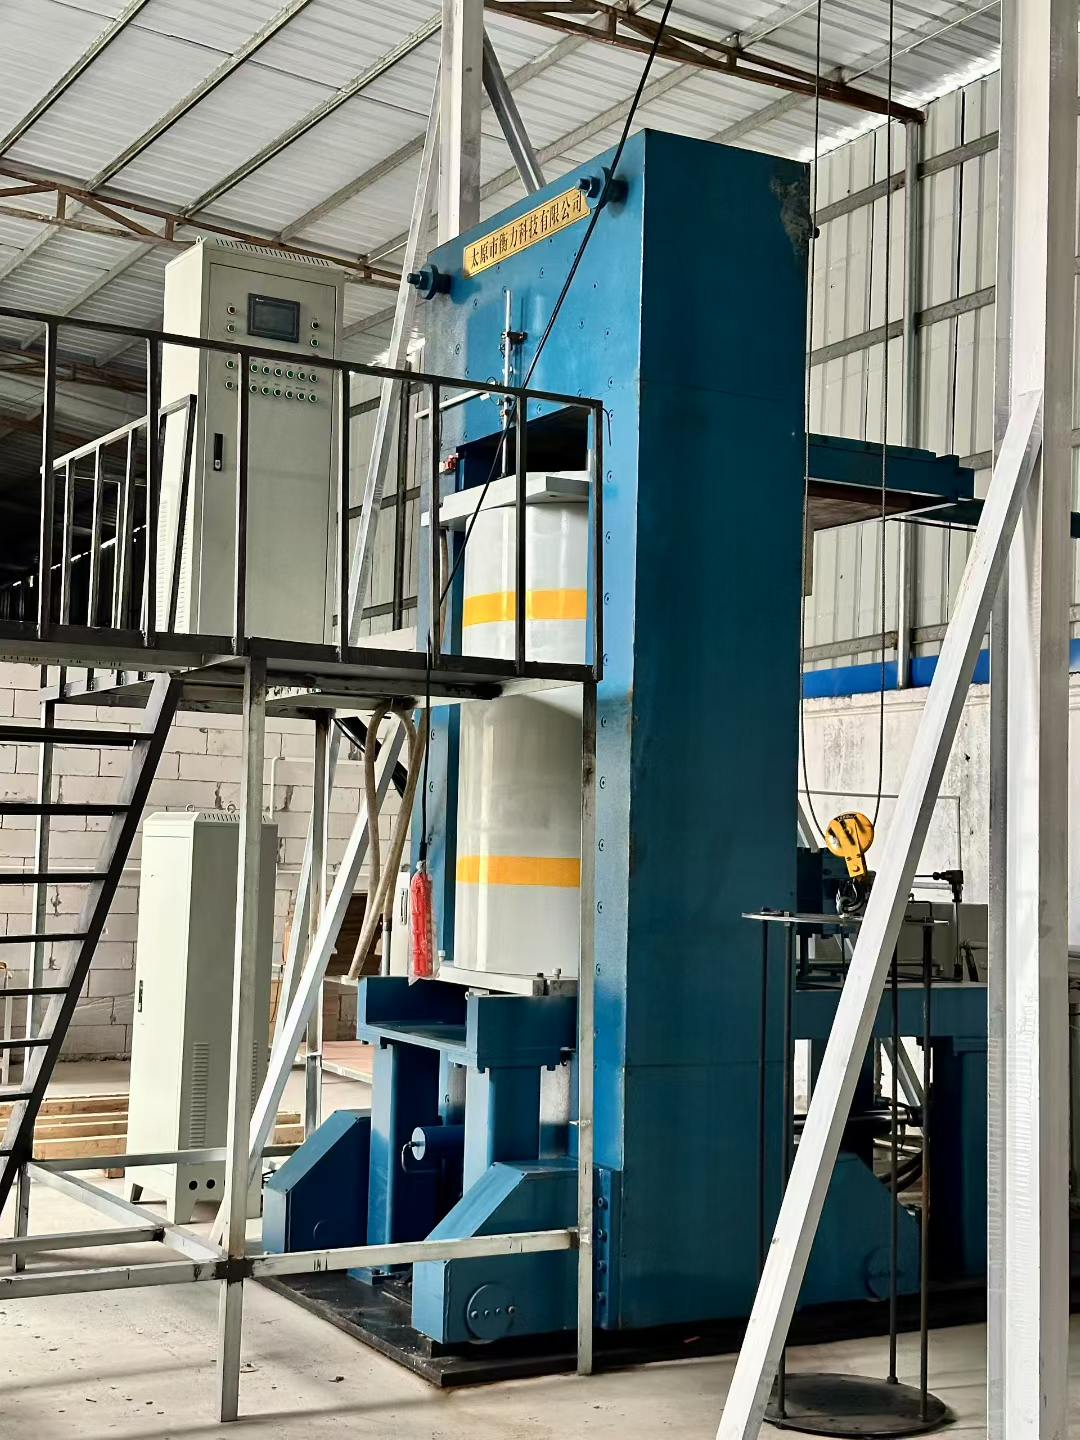
全流程闭环制造工艺流程:
进口超细 Y-ZrO2 原料配比 → 冷等静压 (CIP) 均压密实 → 生坯预烧结阶段多轴 CNC 预铣异形粗坯 → 1500℃ 高温还原/氧化气氛精准烧结(致密化收缩补偿)→ 五轴联动超声波精雕机与高刚性数控雕铣 → 金刚石磨头微孔研磨与曲面柔性抛光 → 洁净超声脱脂脱蜡清洗。
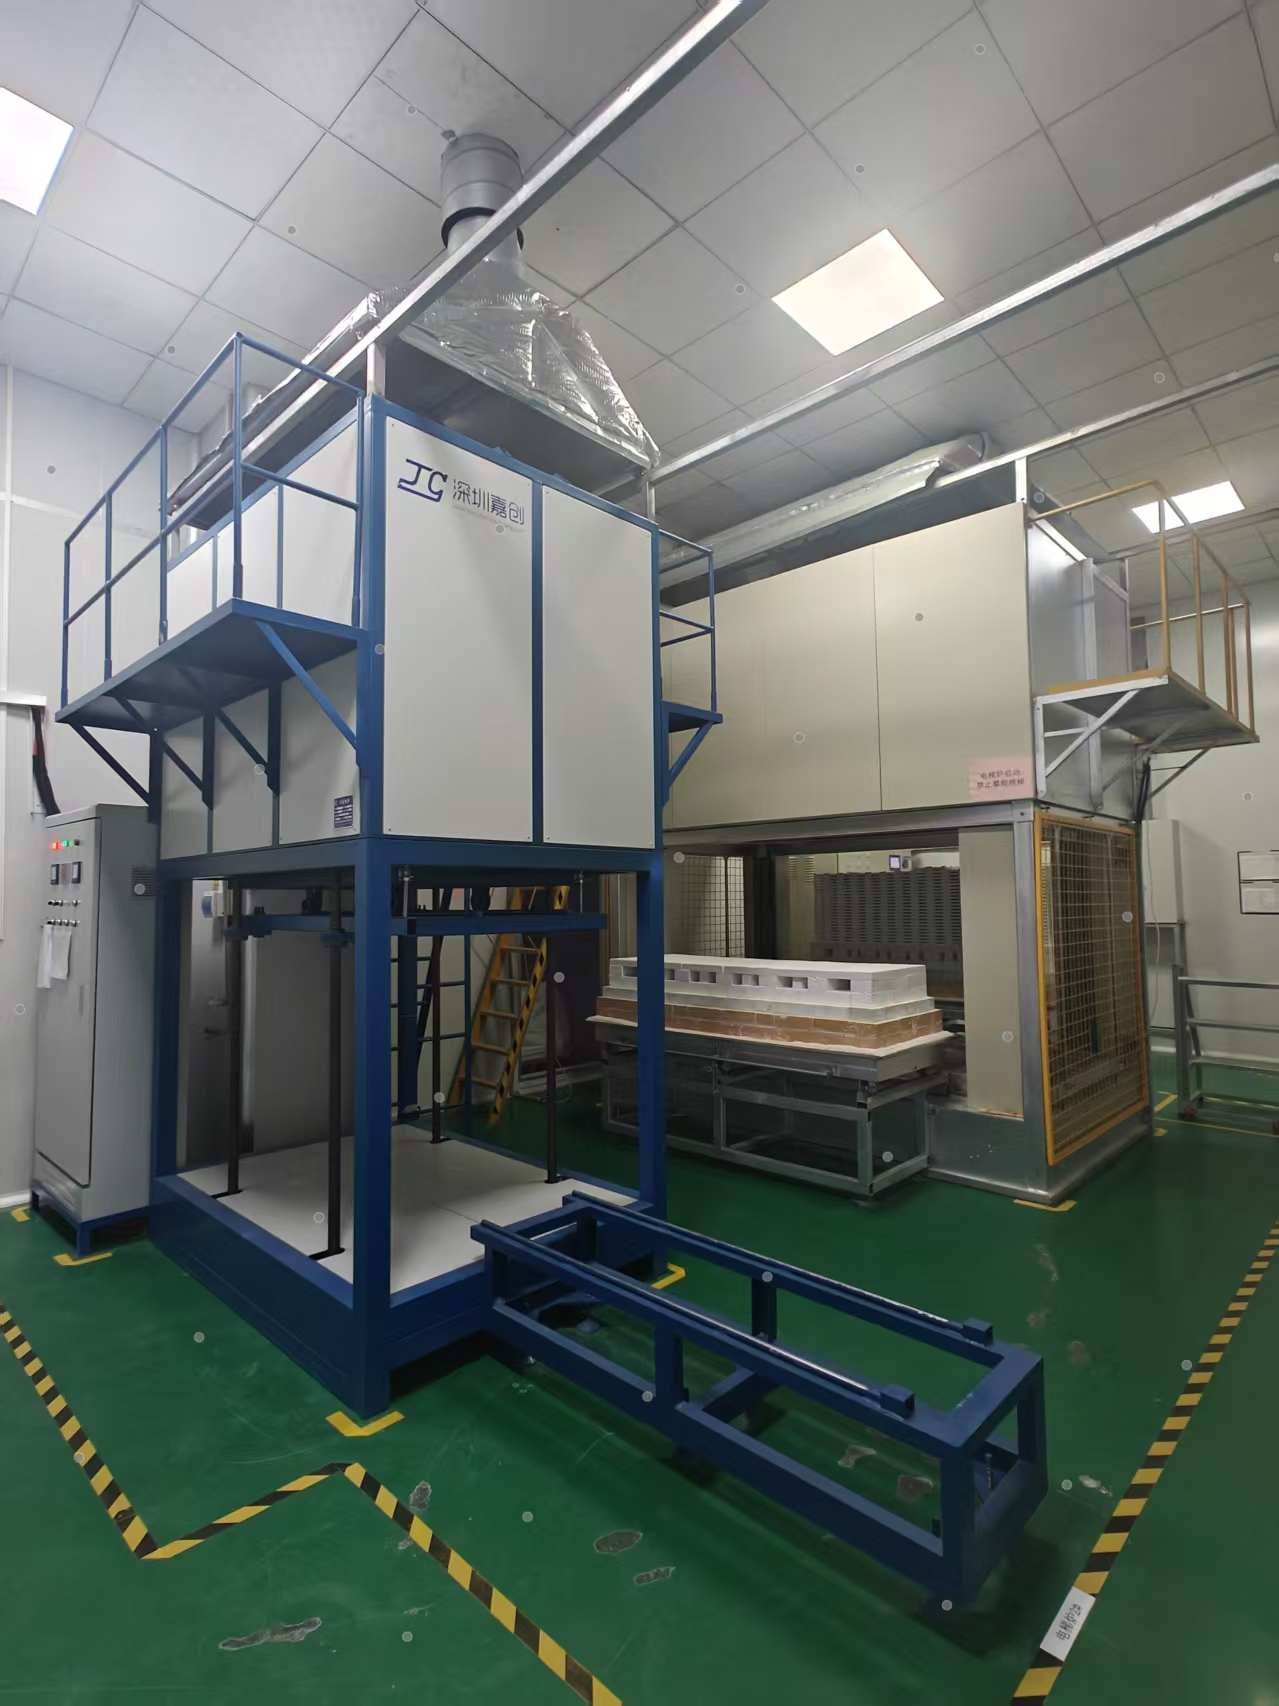
立体严苛全检质控体系:
空间三维形位全检: 引进带接触式扫描探头的蔡司多测头三坐标测量机(CMM),针对空间异形自由曲面、位置度、轮廓度与交错轴中心线实现 100% 数字化扫描比对。
微孔深槽无死角检验: 运用工业内窥光学显微系统与 2.5D 高倍数影像仪,重点检测深腔根部倒角、交叉内流道转角光洁度,杜绝隐形台阶与微裂。
无损探伤与微观密度: 批次执行高渗透荧光探伤(PT)与阿基米德体积密度测定(实测密度必须稳定大于 6.02 g/cm³),彻底清退空洞、夹层与微细烧结裂纹。
四. 常见采购咨询(FAQ)
Q1:陶瓷复杂异形件结构复杂,烧结时收缩很大,你们怎么保证尺寸不跑偏?
A: 氧化锆在高温烧结过程中体积线收缩率一般在 18% 至 22% 左右。阿尔特建立了一整套粉体收缩率动力学数据库,在 CAD/CAM 建模阶段即通过仿真软件提前做各向异性收缩补偿设计。关键高精部位(如交错孔距、贴合平面、卡簧槽等)全部留足精密研磨余量,出窑后统一由五轴超声精雕机以金刚石刀具做“熟坯”二次微米级精密硬加工,彻底把累积公差封死在正负 0.003 mm 范围。
Q2:三维异形件开模周期和打样成本通常如何?支持没有图纸拿样测绘吗?
A: 若客户处于产品研发试制阶段,我们可以免开钢模,直接采用等静压大坯料通过生坯五轴精雕工艺加工,7 到 10 个工作日 即出首批功能样件,大幅节省前期模具开发费用;针对磨损断裂的进口停产旧件,我们拥有精密三维光学蓝光扫描逆向工程团队,支持寄送样品进行 1:1 三维重构测绘及公差重定位。
Q3:在复杂异形件设计上,如何规避陶瓷构件的加工开裂风险?
A: 陶瓷材料最忌讳尖锐内直角与断面骤变。我们的工程技术团队在收到图纸后 24 小时内提供 DFM 评估,建议将尖锐内清角优化为 R0.2 到 R0.5 mm 的过渡圆角,将壁厚急剧过渡修改为斜面缓冲,并在螺纹连接处建议预埋金属衬套或采用卡扣过渡,在保证原有装配功能的同时大幅削减零件制造成本与崩损概率。
五. 联系我们(CTA)
正在面临特殊复杂陶瓷异形件“设计易、加工难、供应商做不出、精度达不到”的交付僵局?
东莞市阿尔特新材料有限公司深耕先进结构陶瓷异形件研发与多轴精雕十余年,资深工艺总监领衔提供全程技术护航:
📥 立即上传 3D 工程模型(STEP/IGES/X_T/DWG/PDF):工程师提供 24 小时深度 DFM 评审,2 小时内出具详细出厂成本报价单!
📦 申请付费异形件打样与装配评审:支持单件首板快速验证,现货材质样品随时寄送。