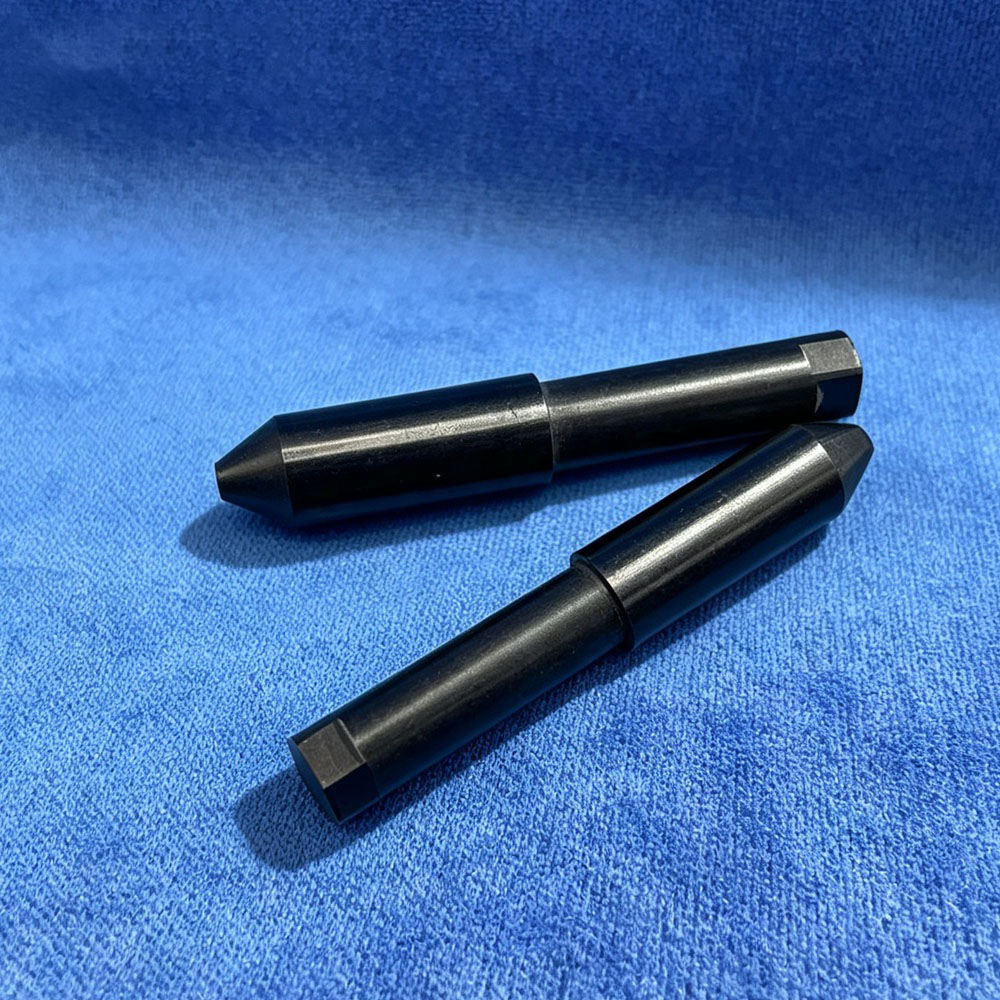
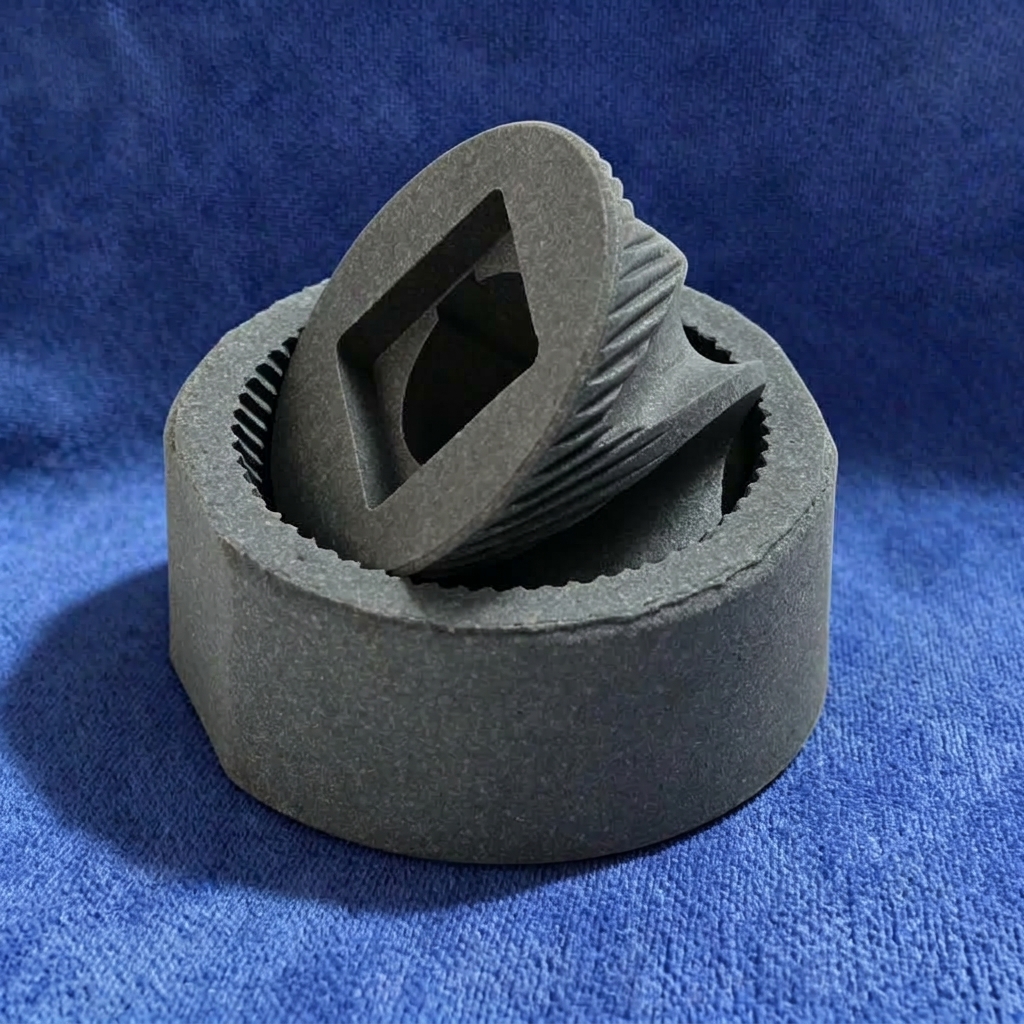
氮化硅陶瓷高壁厚结构件
产品详情

一. 产品核心卖点
核心优势提炼:
材质性能(深层致密与极高断裂韧性):采用气压烧结(GPS)工艺,断裂韧性高达 6.5–8.5 MPa·m½(约为氧化铝的 2–3 倍),抗弯强度高达 700–900 MPa。高壁厚大断面上芯部与外壁密度高度均匀,克服厚壁陶瓷件易碎裂、内部疏松开裂的行业痛点。
加工精度与形位公差(内外径同轴微米级研磨):针对高硬度厚壁结构件,采用专用五轴 CNC 超声金刚石机床与大型内外圆磨削设备,内外径及壁厚公差稳定保持在 ±0.005 mm,圆柱度与同轴度控制在 0.003 mm,配合高精密研磨抛光达 Ra 0.05–0.2 μm,保障严苛动力密封。
使用寿命与抗热震损耗(无惧急冷急热与剧烈磨蚀):热膨胀系数低至 3.0–3.4×10⁻⁶/℃,耐受 800–1000℃ 剧烈温差急冷急热而不破裂;与熔融有色金属(铝、锌等)不润湿、不粘渣,在重载泥浆、矿浆冲刷及高温摩擦工况下寿命达到特种合金的 8–15 倍。
交付与定制(厚壁构件开模与近净成形支持):针对高壁厚大结构件提供冷等静压(CIP)大腔体压制与特大炉体烧结,支持法兰边、异形键槽、深孔内螺纹等复杂特征成型;提供 24 小时 DFM 结构与壁厚工艺评估。
技术参数对比表:
| 关键性能指标 | 单位 | 氮化硅(Si3N4)高壁厚件 | 99氧化铝(Al2O3) | 氧化锆(Y-ZrO2) | 选型优势对比 |
| 抗弯强度 | MPa | ≥ 700 – 900 | ≥ 350 – 420 | ≥ 900 – 1100 | 高壁厚重载工况下承受高弯折与承载应力 |
| 断裂韧性 | MPa·m½ | 6.5 – 8.5 | 3.5 – 4.0 | 7.0 – 9.0 | 抗机械冲击与跌落能力强,杜绝脆断 |
| 热膨胀系数 | ×10⁻⁶/℃ | 3.0 – 3.4 | 7.5 – 8.5 | 9.5 – 10.5 | 膨胀率极低,抗热震性能在结构陶瓷中最优 |
| 抗热震温差 (ΔT) | ℃ | ≥ 800 – 1000 | ~ 200 | ~ 300 | 承受急冷急热不炸裂,耐温上限高 |
| 体积密度 | g/cm³ | 3.20 – 3.28 | 3.85 – 3.90 | 6.00 – 6.05 | 仅为钢材的 40%,实现高刚性大幅轻量化 |
| 硬度 (HV) | GPa | 15 – 18 | 15 – 17 | 12 – 13 | 极强的高温硬度与自润滑摩擦特性 |
| 表面粗糙度(Ra) | μm | 0.05 – 0.2 | 0.2 – 0.4 | 0.05 – 0.1 | 研磨抛光达镜面级,动密封摩擦系数低 |
| 常规加工公差 | mm | ±0.005 | ±0.01 | ±0.005 | 高刚性内孔磨削,尺寸高精度锁定 |
二. 典型应用行业与使用场景
半导体与光伏单晶拉晶炉热场与承重绝缘构件
工况痛点:高温硅熔体挥发物腐蚀、高达 1400℃ 的连续高温烘烤以及频繁的热循环,传统石英件软化变形快,普通陶瓷脆断率高。
解决价值:氮化硅高壁厚构件提供极高的高温承载强度和绝缘阻断能力,耐腐蚀不污染硅单晶液,在热应力剧烈交变下长期使用不形变。
有色金属(铝/镁/锌合金)压铸与低压铸造
工况痛点:高温液态铝水冲刷与侵蚀性极强,金属升液管、柱塞头及保护套管极易发生熔损溶出,造成铸件含杂质及生产停顿。
解决价值:利用氮化硅与金属熔液天然不润湿、耐熔蚀特性,厚壁套管与活塞耐冲击抗冲刷,大幅降低铸件缺陷率,服役寿命提升 5–10 倍。
石油化工、矿山与浆液输送高压重载柱塞与耐磨套筒
工况痛点:高压往复运动伴随强腐蚀性固液混合浆料颗粒冲刷,易产生应力集中导致普通陶瓷管壁碎裂,金属件在短时间内发生沟槽划伤拉缸。
解决价值:高壁厚氮化硅结构件具备极高抗冲击韧性与低摩擦系数,抵御硬质颗粒冲蚀磨损,完全满足大承载、高压差工况的无泄漏密封。
航空航天与高端数控机床全陶瓷/混合陶瓷轴承套圈
工况痛点:超高转速、重载负荷及无润滑运转工况下,材料内部微缺陷在交变接触疲劳应力下易迅速扩展并剥落失效。
解决价值:厚壁氮化硅胚件通过高压气压烧结完全消除中心缺陷,具备极高接触疲劳寿命(达到轴承钢数倍),耐受极端无油运转。
三. 生产加工实力与品质保障

深层均质工艺制造流程:
超细粉体调配与造粒:采用电子/结构级高纯超细 α 相氮化硅粉末,添加微量复配稀土助烧体系,喷雾造粒确保大体积装料均匀。
超大腔体冷等静压(CIP)成型:在 200–300 MPa 均向超高液压下压制,保障高壁厚结构从表层到几何芯部密度均一,消除开裂内应力。
气氛加压烧结(GPS):在 1800–1900℃ 及数兆帕高纯氮气气压环境下固结,抑制氮化硅高温分解,促进晶粒呈棒状交锁交织生长,赋予深层韧性。
重载高精机械加工:配备大型数控超声雕铣中心、内外圆万能磨床与深孔研磨系统,采用特制金刚石砂轮逐级微量磨削,杜绝表面崩边与微裂纹。
精密镜面抛光:多工位行星研磨工艺,工作密封面粗糙度精修至 Ra 0.05–0.2 μm。
全流程品控与无损探伤:
超声水浸 C 扫描探伤(UT):对厚壁结构件 100% 实施无损探伤,精准剔除芯部内部微气孔、夹杂及微裂纹。
高精度几何尺寸全检:配置蔡司大型三坐标测量机(CMM)与 2.5D 光学影像仪,全检内外径、同心度、圆柱度及形位公差。
微观形貌复核:采用触针式及光学表面粗糙度仪逐件监控密封端面,确保 Ra 达标并随货附带检验合格报告(COC)。
四. 常见采购咨询(FAQ)
Q1:陶瓷壁厚增加时往往容易开裂,贵司如何保证高壁厚氮化硅结构件内部无暗裂缺陷?
A:厚壁陶瓷的制造难点在于成型密度梯度和烧结内外温差引起的应力裂纹。我们采用超高压等静压成型工艺保证生坯密度均匀,配合气氛加压烧结(GPS)精准控温脱脂烧结曲线,使材料晶粒形成相互锁扣的棒状自增韧网络;出厂前每件均经过超声波 C-Scan 无损探伤,确保厚壁内部结构致密均一。
Q2:图纸需要什么格式?这种高硬度厚壁件的非标开样周期一般多久?
A:支持接收 STEP、IGS、DWG、DXF 及带完整形位公差标注的 PDF 工程图。我们技术团队在 24 小时内完成可制造性(DFM)评估与报价。打样通常需经过成型、高温加压烧结与金刚石深磨,样品周期一般为 12–20 个工作日;急件项目可协调专用工装通道加快交付。
Q3:在高温耐磨工况下,如何评估是选择氮化硅(Si3N4)还是碳化硅(SiC)/氧化锆(ZrO2)?
A:如果工况伴随剧烈冷热交变、强机械冲击或高温跌落风险,氮化硅因超低热膨胀系数和高达 700–900 MPa 的高韧性,抗热震和抗碎裂性能显著优于脆性较高的碳化硅;相比氧化锆,氮化硅在 300–1200℃ 的高温环境下不会发生低温相变老化失效,是耐高温冲击工况的最佳材质。
五. 联系我们(CTA)
正在寻找兼具高韧性、抗热震与深层致密的厚壁耐磨结构件方案?
欢迎立即发送您的设计工程图纸(支持 STEP / DWG / PDF 格式),技术工程师团队将在 2 小时内 为您完成工艺可制造性(DFM)审查并提供详细的出厂试样与量产报价。
咨询专线 / 微信:133-7849-7268
商务技术邮箱:baron@artec-adceramics.com
制造承诺:高壁厚超声无损探伤保致密 · 支持非标按图定制 · 极速打样出具出厂检测报告