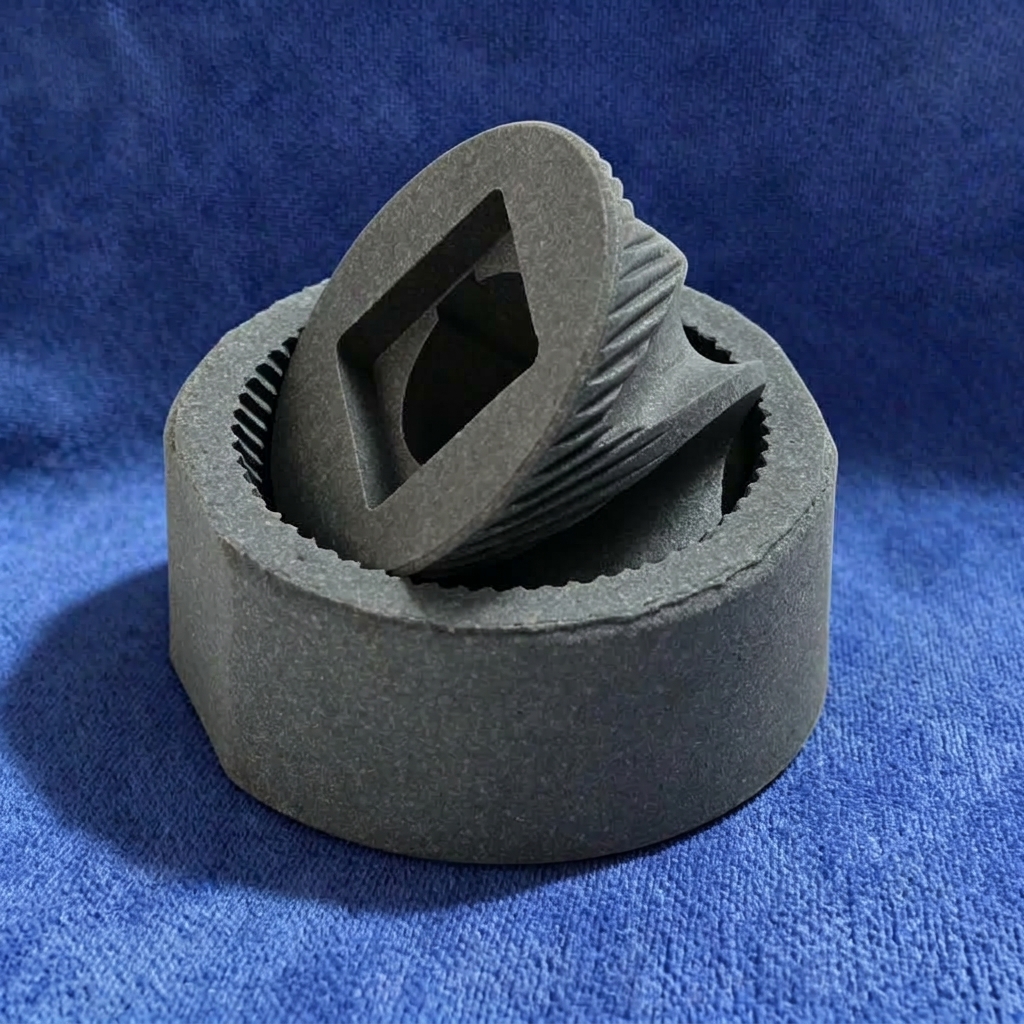
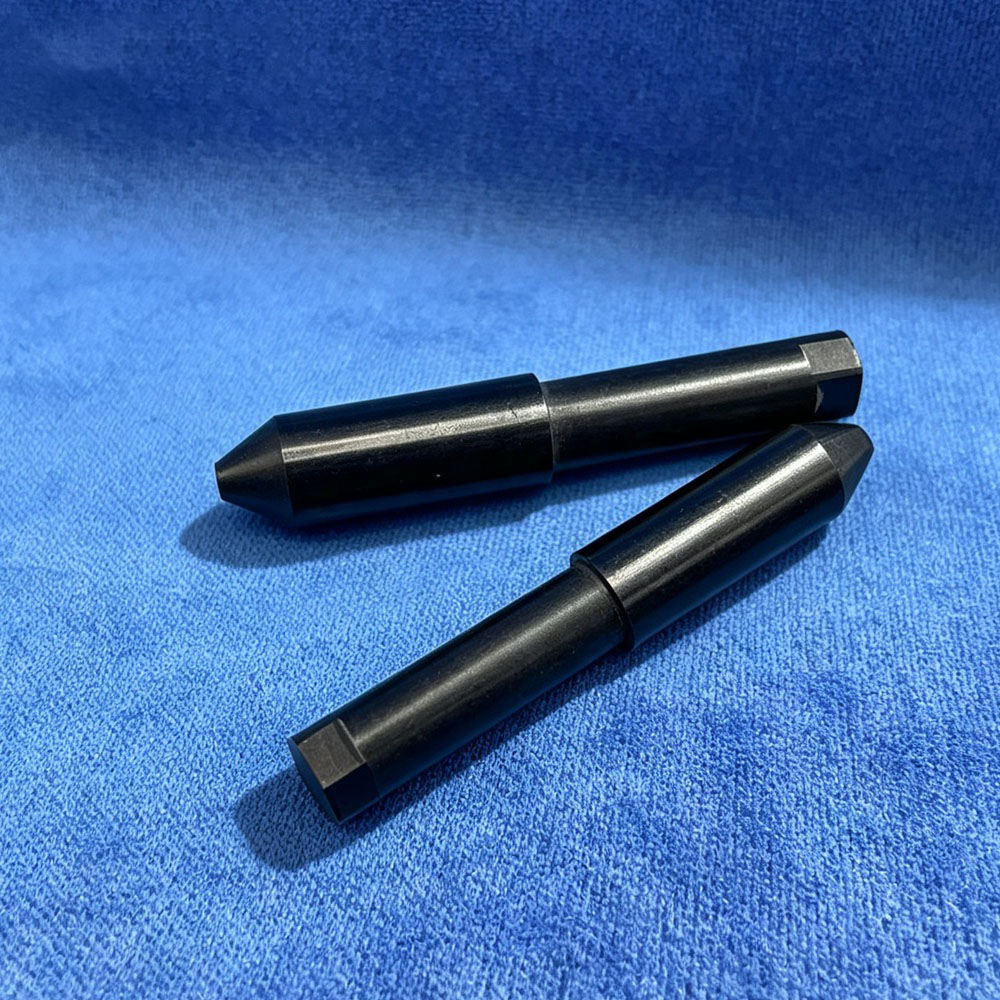
氮化硅陶瓷定位销与精密销轴
产品详情
一. 产品核心卖点
核心优势提炼(4大关键维度):
材质性能(高韧抗冲与不粘焊渣):采用气压烧结(GPS)致密氮化硅,抗弯强度高达 750–950 MPa,断裂韧性达 6.5–8.5 MPa·m½,彻底打破传统陶瓷“一碰就碎”的脆性认知;对熔融金属天然不润湿,在高温电阻焊与螺母凸焊作业中绝不粘结焊渣。
加工精度与形位公差(高圆度微米控形):配置高刚性高精密无心磨床与超声外圆磨削系统,销轴外径、台阶轴肩及导向倒角公差稳定控制在 ±0.005 mm(关键同轴件可达 ±0.002 mm),圆度 ≤0.002 mm;工作面粗糙度精磨至 Ra 0.05–0.2 μm,配合间隙稳定,插拔无卡滞。
使用寿命与降本效益(替代金属与普通陶瓷):硬度高达 HV 15–18 GPa,耐磨损性能是模具钢与硬质合金(钨钢)的 10 倍以上;具备高电绝缘性(抗电强度 ≥18 kV/mm),杜绝高频高压点焊引弧分流或短路烧损,综合使用寿命提升 8–15 倍。
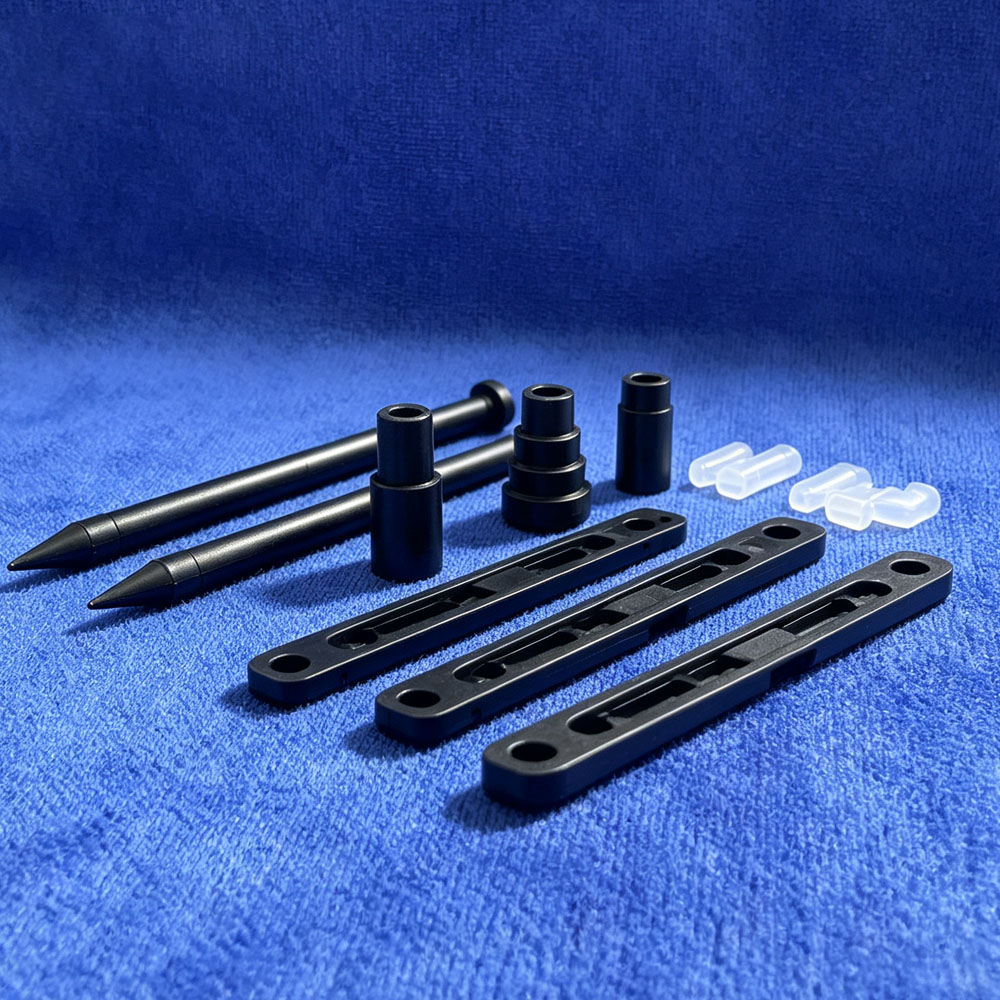
交付与定制(非标微型及异形销轴全覆盖):支持沉头台阶销、带排气槽定位销、微型探针套轴、带螺纹结构销等非标图纸定制;工程团队 24 小时完成 DFM 制造评估,支持快速试样交付。
技术参数对比表:
| 关键性能指标 | 单位 | 氮化硅(Si3N4)定位销/销轴 | 99氧化铝(Al2O3) | 氧化锆(Y-ZrO2) | 选型优势对比 |
| 抗弯强度 | MPa | ≥ 750 – 950 | ≥ 350 – 420 | ≥ 900 – 1100 | 高速定位高频插拔工况下耐侧向冲击与抗弯折 |
| 断裂韧性 | MPa·m½ | 6.5 – 8.5 | 3.5 – 4.0 | 7.0 – 9.0 | 接近氧化锆韧性,但耐高温冲击抗疲劳能力更强 |
| 维氏硬度 (HV) | GPa | 15 – 18 | 15 – 17 | 12 – 13 | 高硬度低摩擦系数,长期耐磨不拉毛基孔 |
| 抗热震温差 (ΔT) | ℃ | ≥ 800 – 1000 | ~ 200 | ~ 300 | 承受点焊高温与急冷喷淋循环不炸裂 |
| 不粘焊渣特性 | - | 优异(不润湿) | 良好 | 较差 | 电阻焊渣不附着,免停机清渣,保障定位孔尺寸 |
| 绝缘电阻率 (20℃) | Ω·cm | ≥ 10¹⁴ | ≥ 10¹⁴ | ≥ 10¹² | 高阻断绝缘,防止焊接电流分流与电弧电蚀 |
| 表面粗糙度(Ra) | μm | 0.05 – 0.2 | 0.2 – 0.4 | 0.05 – 0.1 | 达镜面级光洁度,动配合摩擦力极低 |
| 加工尺寸公差 | mm | ±0.005 | ±0.01 | ±0.005 | 高圆度精密机加,定位重复精度高达微米级 |
二. 典型应用行业与使用场景
汽车车身焊接与螺母凸焊夹具(Nut Welding Locating Pins)
工况痛点:汽车白车身螺母焊接时瞬时电流高达数万安培,伴随千度高温飞溅,传统铜合金或表面绝缘涂层销极易被电弧击穿剥落,焊渣飞溅粘附在定位销上,导致后续螺母无法套入定位,甚至拉伤螺纹。
解决价值:氮化硅陶瓷绝缘电阻极高、耐电弧烧蚀且对熔融钢渣天然不粘附,彻底省去人工铲渣时间,使用寿命延长数十倍。
锂电池制造与电芯装配夹治具
工况痛点:锂电池极耳焊接与注液组装对磁性与金属粉尘极其敏感,金属定位销长期摩擦脱落的金属碎屑会导致电芯内部微短路自放电。
解决价值:无金属污染、耐电解液化学腐蚀,且高硬度耐磨损长期无磨屑剥落,提升洁净组装环境安全等级。
高精密半导体测试治具与自动化检测探针导向轴
工况痛点:高频往复定位动作每分钟数百次,微小轴销在无油或微润滑状态下极易产生机械磨损与微热形变,造成导向对准偏差。
解决价值:微米级高尺寸精度(±0.005 mm)与镜面级粗糙度(Ra 0.05–0.2 μm),热膨胀系数低至 3.0×10⁻⁶/℃,确保连续高频运行下的位置重复定位精度。
粉末冶金与冷镦成型冲压模具定位芯轴
工况痛点:承受重载纵向与横向剪切冲压力,普通氧化铝陶瓷容易脆断崩口,高强合金钢易发生咬合拉伤。
解决价值:750–950 MPa 的超高抗弯强度与自润滑摩擦特性,吸收瞬间冲击力而不崩裂,兼顾超高耐磨损与耐疲劳特性。
三. 生产加工实力与品质保障
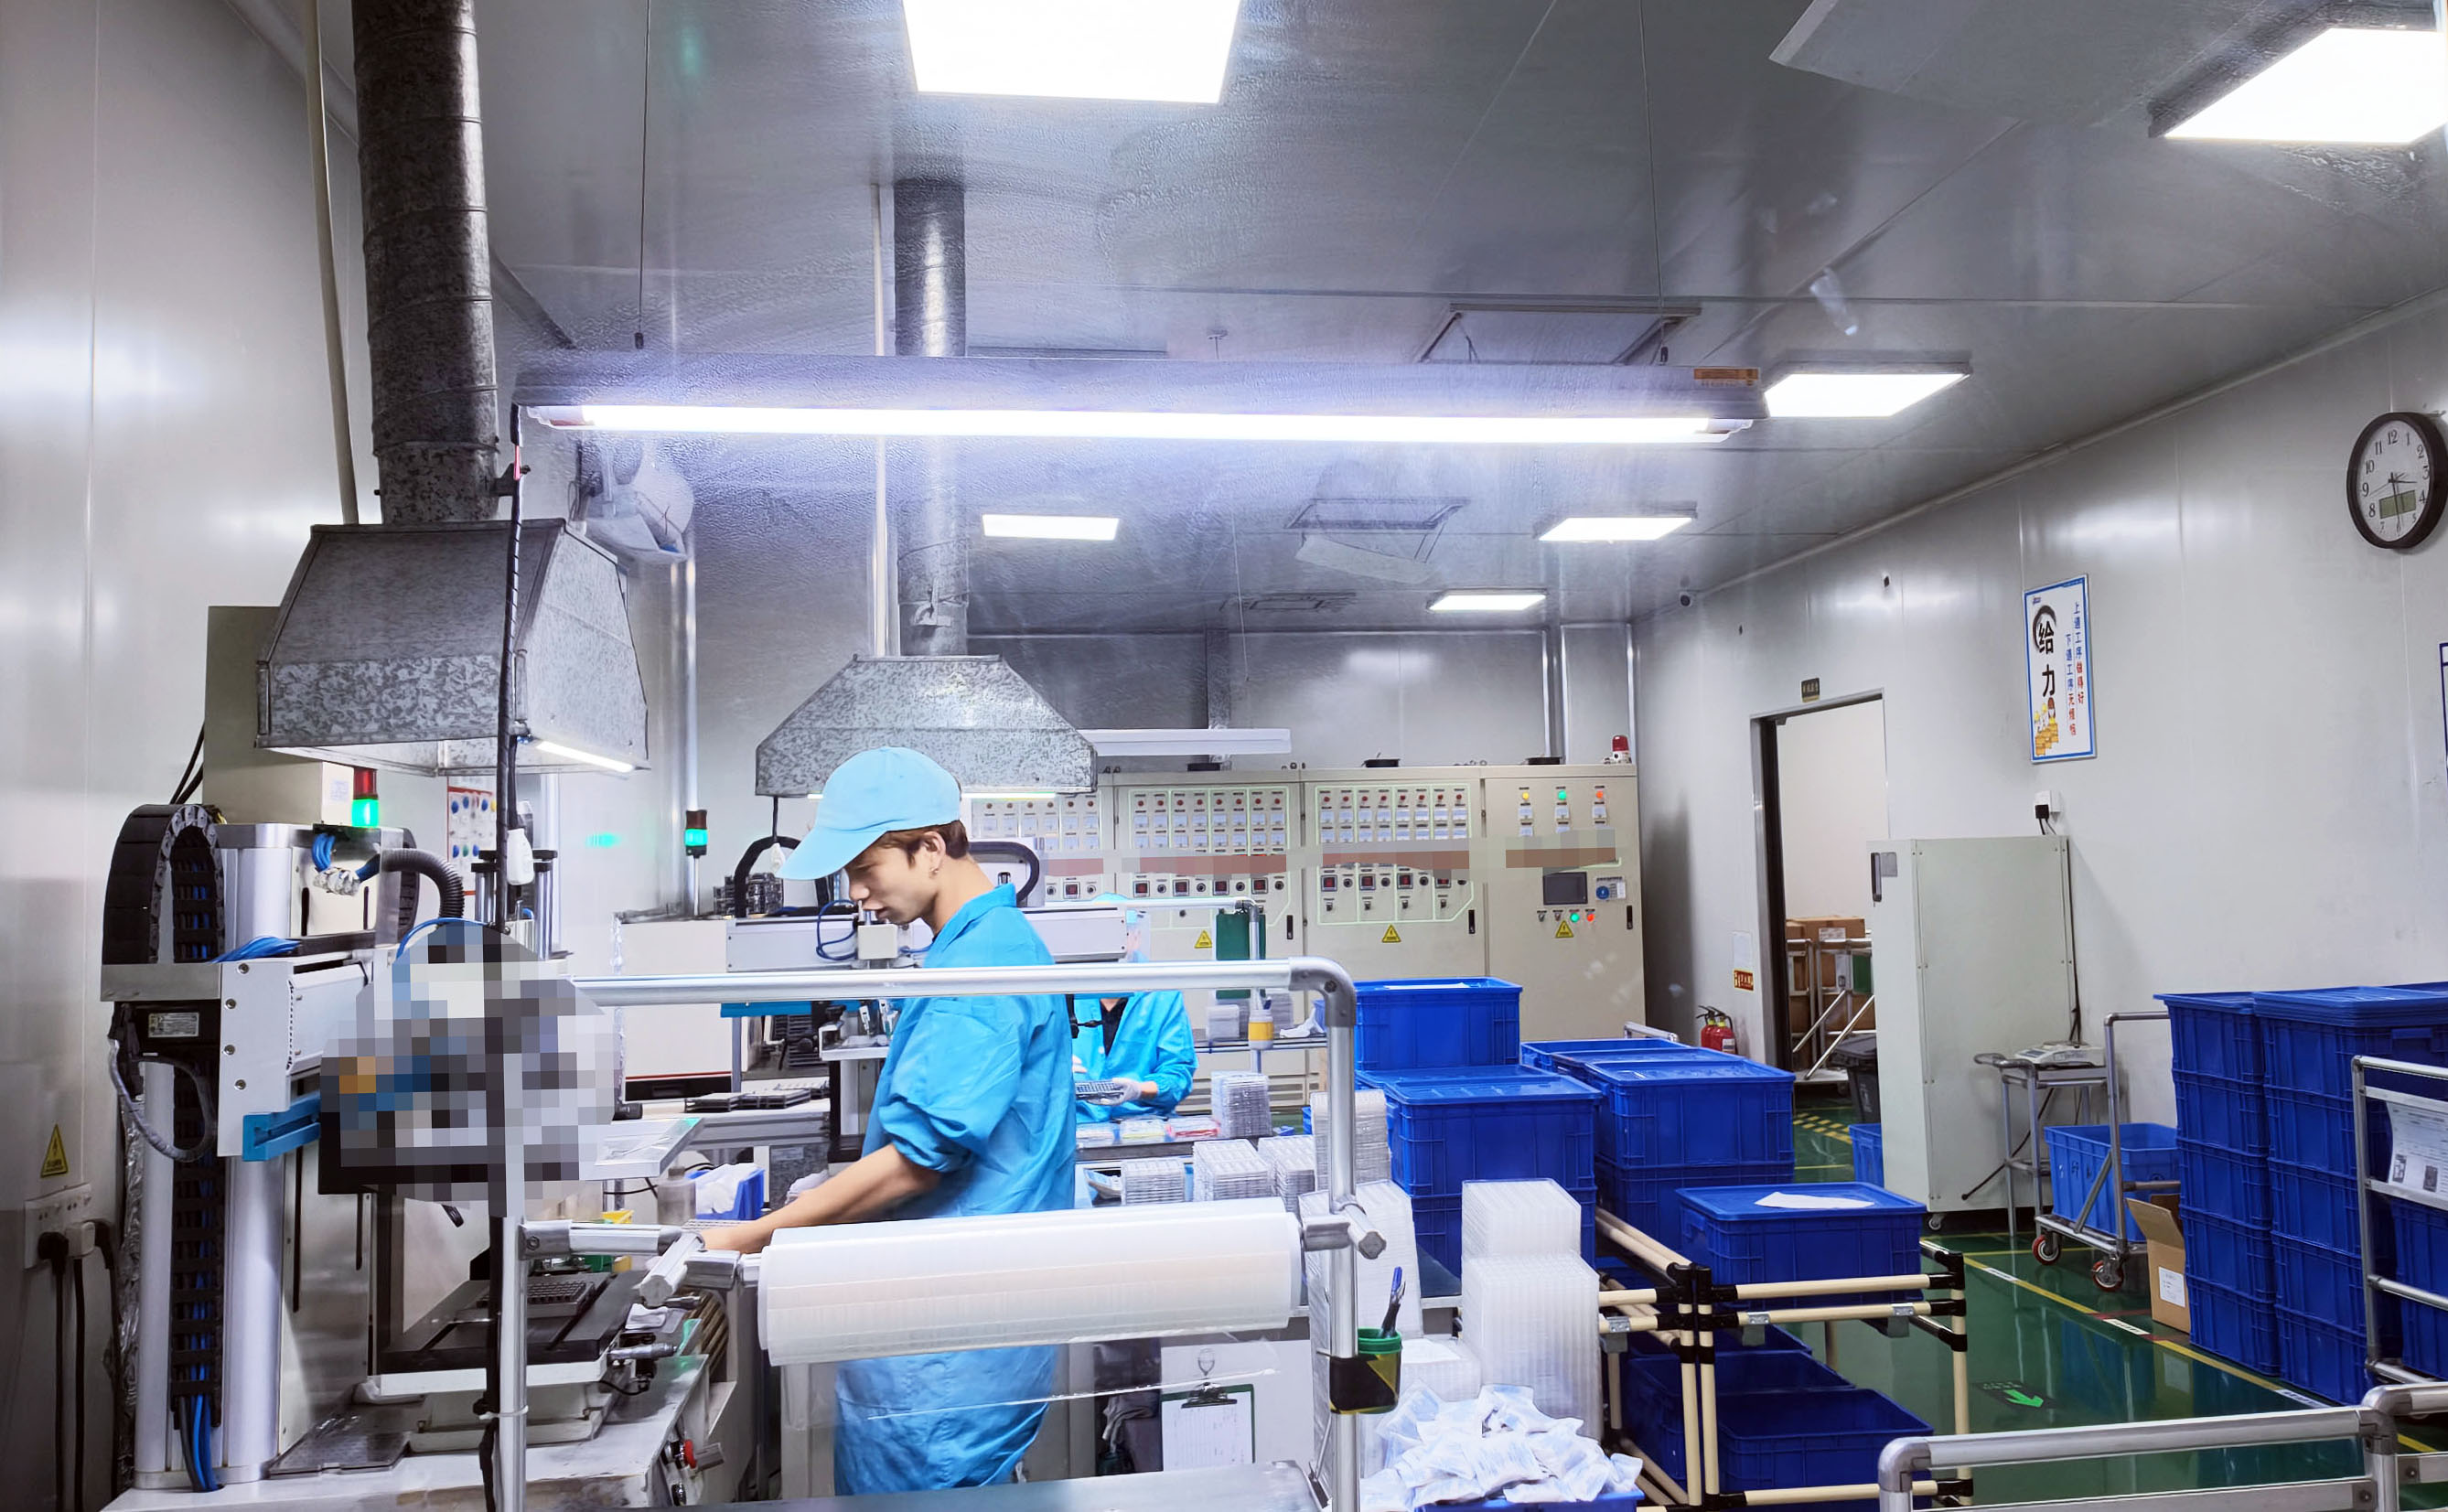
闭环精密制造流程:
超细粉体配混与造粒:精选高纯 α 相 Si3N4 超细纳米粉体,复配稀土助烧催化剂,喷雾干燥均匀造粒保证生坯均匀性。
冷等静压(CIP)均质成型:在 200–250 MPa 均向超高压强下成型,彻底消除销轴棒料内部微观孔隙与密度梯度。
气压致密烧结(GPS):在高压充氮还原环境下(1850℃+,2–5 MPa N2)完成致密化烧结,促进长柱状 β-Si3N4 晶粒交错互锁,赋予轴件强悍的微观抗冲击韧性。
超精密无心磨与外圆磨削:配置金刚石超硬磨轮外圆磨削机床与高精密数控超声雕铣中心,完成微台阶、排气平位与卡簧槽精加工。
超精抛光与倒角去应力:微纳级磨料双盘抛光及端面圆弧导向去毛刺,消除应力集中微裂纹,工作面达 Ra 0.05–0.2 μm。
严格质检与品控把关:
微米级外径与圆度全检:使用高精度激光外径测量仪、测长机与气动量仪,外径尺寸与圆柱度实现 100% 逐件全检。
形位公差与台阶投影检测:配置高精度 2.5D 光学影像测量仪与三坐标测量机(CMM),确保同轴度与垂直度严控在公差带内。
无损探伤与耐压复验:每批次样品实施超声水浸探伤与高压电绝缘耐压测试,杜绝微裂纹隐患,随货附带正规质量检测合格单(COC)。
四. 常见采购咨询(FAQ)
Q1:定位销受侧向力较大,氮化硅陶瓷在实际使用中会不会容易崩断?
A:氮化硅是现代先进陶瓷中综合力学性能最顶尖的工程材质,其抗弯强度达到 750–950 MPa,断裂韧性达到 6.5–8.5 MPa·m½,微观结构呈相互编织锁扣的柱状晶交错网络。其抗横向冲击与机械碰撞能力远超常规氧化铝和硬质合金,能够完全承受自动化机械手快速进退与冲压定位时的侧向冲击应力。
Q2:图纸需要什么格式?微小尺寸精密销轴打样周期通常多久?
A:支持接收 STEP、IGS、DWG、DXF 及带标注公差的 PDF 格式工程图纸。技术工程团队在 24 小时内完成 DFM(可制造性)评估并出具报价。标准外径销轴打样周期通常为 7–12 个工作日;针对带特殊排气扁位、异形头部或微孔的定制结构,急件可协调快捷通道打样交付。
Q3:在汽车焊接定位中,选用氮化硅(Si3N4)比氧化锆(ZrO2)有哪些明显优势?
A:主要体现在耐高温抗热震和抗焊渣附着性两个方面。氧化锆在 200–400℃ 潮湿/温升工况下存在相变老化的物理缺陷,且其热膨胀系数偏高,抗热冲击温差仅约 300℃;而氮化硅抗热冲击温差高达 800–1000℃,直接承受飞溅的高温钢渣急冷急热不会炸裂,且不会与液态金属发生反应,是电阻焊接定位夹具的公认行业标准优选材质。
五. 联系我们(CTA)
正在为自动化设备寻找高耐磨、绝缘抗冲与高精度的陶瓷销轴部件?
立即发送您的设计工程图纸(支持 STEP / DWG / PDF 格式),技术工程师团队将在 2 小时内 为您完成工艺可制造性(DFM)审核并提供具有竞争力的出厂打样与量产报价。
咨询专线 / 微信:133-7849-7268
商务技术邮箱:baron@artec-adceramics.com
制造支持:精密外圆无心磨加工 · 支持非标来图定制 · 快速出样附全套出厂检验证明